

01
开孔几何
目标开孔会结合工作面和背面形成的几何进行评估。对于锥形微孔,两侧不会按同一尺寸处理。
- 公称开孔尺寸
- ØA · 入口 / 工作面开孔
- ØB · 出口 / 背面开孔
- 锥形几何
质量与验证
微孔部件的验证并不限于公称开孔或外形尺寸。开孔几何、表面状态、零件形态和系统接口会根据技术要求综合评估。
检验范围根据技术要求定义,制造结果在实际零件上进行验证。
检验领域
零件不是仅按单一孔径评估,而是从整体技术结构进行评估。
目标开孔会结合工作面和背面形成的几何进行评估。对于锥形微孔,两侧不会按同一尺寸处理。
毛刺和激光工艺残留属于制造检验的一部分,并可能影响所需的后处理方法。
微孔加工不会脱离整个零件单独评估。厚度、整体几何和零件形态在激光加工后仍然重要。
中心、外周、安装和定位几何会结合现有零件或设备接口进行评估。
典型制造与验证流程
加工完整零件前
必要时,在加工完整零件前进行试验性微孔加工。工作面和背面形成的开孔几何及表面状态,可在完整零件生产前提供直接反馈。
定义
定义对应用重要的几何和技术特征。
检查
综合检查工作面、背面及形成的表面状态。
改进
检查结果用于在加工完整零件前改进制造方法。
工艺参数用于指导制造;验证的依据是实际零件上获得的可测量、可观察结果。
几何与测量
下图展示根据技术要求可能纳入测量或几何检验范围的特征。它并非实际零件的测量记录。
光学检验
根据制造得到的显微图像评估开孔几何和表面状态。
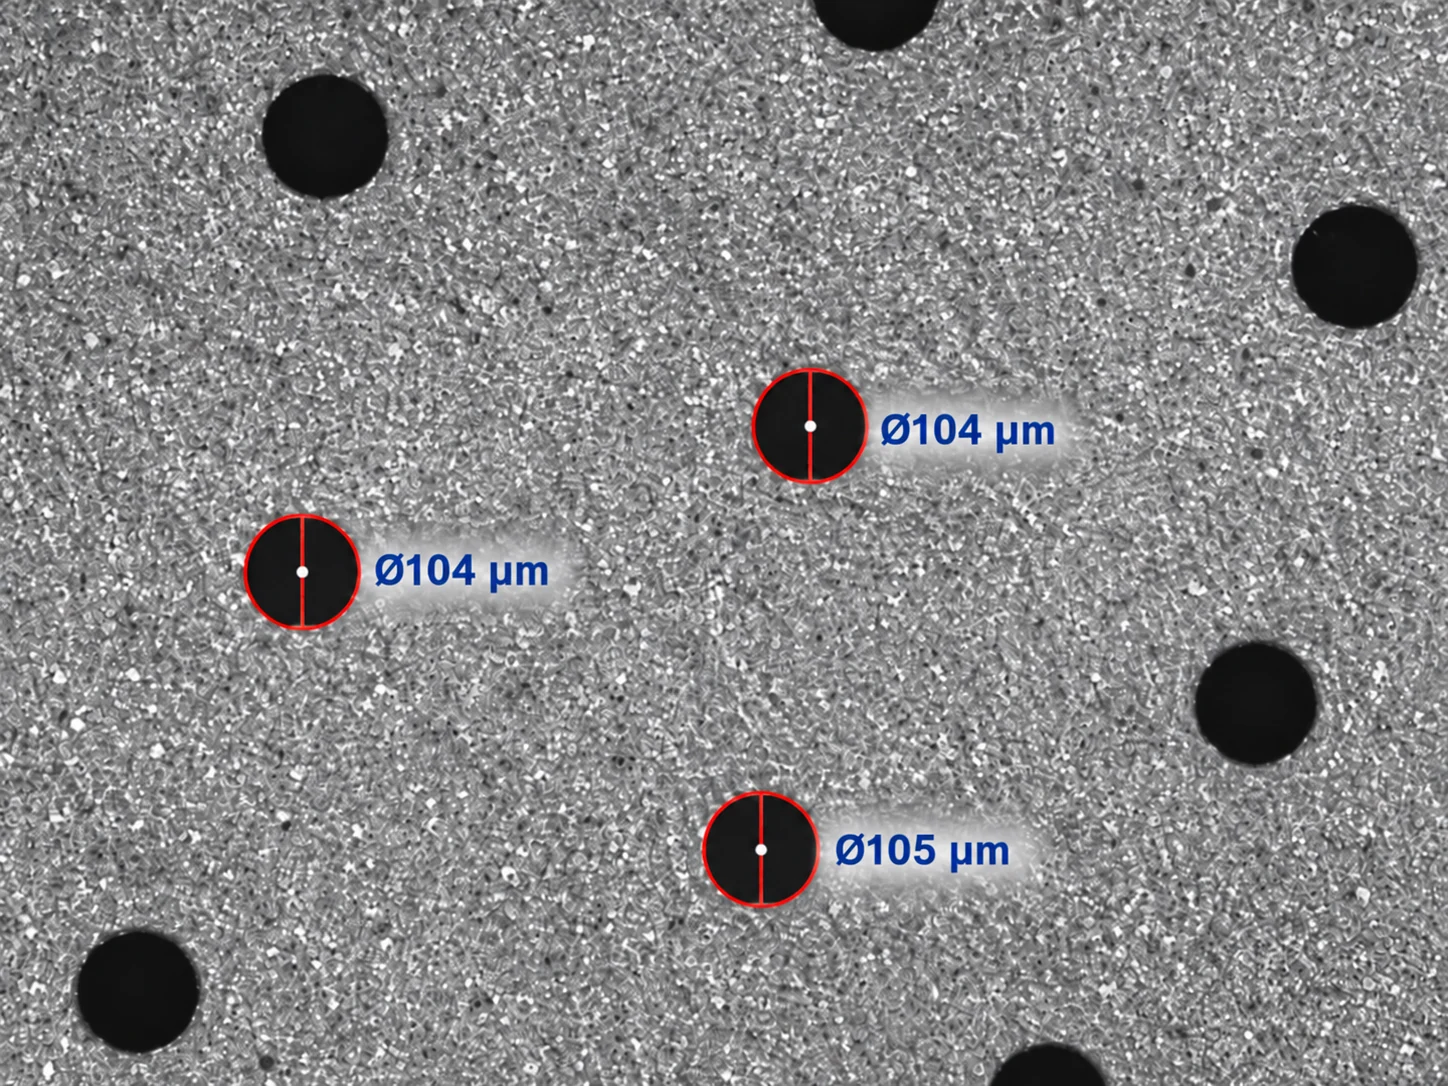
在项目需要时,也可根据已定义的孔排列几何计算开孔率。
检验方法
检验方法、检验范围和验收准则根据项目定义的技术参考确定。该参考可以是技术图纸、已定义几何,或必要时从现有零件获得的经验证信息。
| 特征 | 检验方法 | 检验阶段 | 检验输出 |
|---|---|---|---|
| ØA · 入口 / 工作面开孔 | 使用具备自校准功能的光学显微镜进行抽样测量。 | 试验性微孔加工与最终检验 | 测量结果 |
| ØB · 出口 / 背面开孔 | 使用具备自校准功能的光学显微镜进行抽样测量。 | 试验性微孔加工与最终检验 | 测量结果 |
| ØA–ØB 两侧几何 / 锥度 | 综合检查两个表面的开孔几何。 | 试验性微孔加工与最终验证 | 几何比较 |
| 孔几何 | 使用光学显微镜检查形状和开孔。 | 试验性微孔加工与最终检验 | 光学检验 |
| 孔排列 / 孔中心距 | 根据技术要求进行光学和几何检验。 | 必要时在制造过程中及最终检验阶段 | 几何检验 |
| 毛刺 / 表面状态 | 使用光学显微镜和目视检查评估表面状态。 | 清洁后及最终检验 | 光学 / 目视检查 |
| 零件形态 | 将零件几何与技术图纸和应用要求进行比较。 | 形态稳定 / 校正后 | 几何符合性检查 |
| 系统接口 / 关键零件尺寸 | 将关键特征与技术图纸或现有零件参考进行比较。 | 最终检验 | 与技术参考比较 |
光学尺寸验证使用具备自校准功能的光学显微镜进行。每个零件或每项作业开始前,生产设备都会重新校准,以在生产过程中保持所要求的孔尺寸受控。根据项目要求,可通过技术文件共享验证结果。
验证原则
拟采用的检验范围和验收准则根据项目定义的技术参考确定。
工作面和背面几何、表面状态、零件形态及其他项目特定关键特征,也可能纳入检验范围。
设备兼容性除外径外,还可能取决于中心、外周、安装和定位几何。
零件上的开孔区域、孔数量和孔分布会影响检验范围。随着孔数量或开孔区域增大,被检区域和测量点数量也相应增加。通过在不同区域检查开孔几何和表面状态来评估制造结果。
技术联系
可从机器或系统参考,或基本应用信息开始。如有现有零件和图纸,可帮助评估;我们会与您一起明确所需检验范围。
有助于开始的信息