CALITATE ȘI VERIFICARE

Calitatea începe cu caracteristici care pot fi definite și controlate.

Verificarea unei componente microperforate nu se limitează la deschiderea nominală sau la o dimensiune exterioară. Geometria deschiderilor, starea suprafeței, forma piesei și interfața cu sistemul sunt analizate împreună în raport cu cerința tehnică.

Domeniul controlului este definit în funcție de cerința tehnică. Rezultatul fabricației este verificat pe piesă.

DOMENII DE CONTROL

Patru domenii de bază definesc sfera verificării.

Piesa este evaluată prin întreaga sa structură tehnică, nu numai prin diametrul unui singur orificiu.

01

Geometria deschiderilor

Deschiderea țintă este evaluată împreună cu geometria obținută pe fața de lucru și pe fața posterioară. La microorificiile conice, cele două fețe nu sunt tratate ca aceeași dimensiune.

  • Deschidere nominală
  • ØA · Deschidere la intrare / fața de lucru
  • ØB · Deschidere la ieșire / fața posterioară
  • Geometrie conică
02

Starea suprafeței

Bavurile și reziduurile procesului laser fac parte din controlul fabricației și pot influența abordarea necesară de post-procesare.

  • Starea bavurilor
  • Reziduu de proces
  • Fața de lucru
03

Forma piesei

Microperforarea nu este evaluată independent de piesa completă. Grosimea, geometria generală și forma piesei rămân relevante și după prelucrarea cu laser.

  • Geometrie generală
  • Grosime
  • Forma piesei
04

Interfața cu sistemul

Geometriile centrale, periferice, de montaj și de indexare sunt evaluate în raport cu piesa existentă sau cu interfața echipamentului.

  • Geometrie centrală
  • Geometrie periferică
  • Montaj / indexare
  • Contextul echipamentului

FLUX TIPIC DE FABRICAȚIE ȘI VERIFICARE

  1. 01 Cerință tehnică
  2. 02 Perforație de test · când este necesar
  3. 03 Reglarea procesului
  4. 04 Fabricație
  5. 05 Curățare și stabilizarea formei
  6. 06 Verificare finală
  7. 07 Marcare și pregătire pentru expediere

ÎNAINTEA PIESEI COMPLETE

Geometria realizată este verificată înainte de fabricația piesei complete.

Atunci când este necesar, se realizează perforații de test înainte de prelucrarea piesei complete. Geometria deschiderilor pe fața de lucru și pe fața posterioară, împreună cu starea suprafeței, oferă feedback direct înainte de fabricația piesei complete.

DEFINEȘTE

Geometria necesară

Sunt definite geometria și caracteristicile tehnice importante pentru aplicație.

VERIFICĂ

Starea realizată

Fața de lucru, fața posterioară și starea rezultată a suprafeței sunt analizate împreună.

RAFINEAZĂ

Abordarea de fabricație

Rezultatul analizat este utilizat pentru rafinarea abordării de fabricație înainte de trecerea la piesa completă.

Parametrii procesului ghidează fabricația; pentru verificare este esențial rezultatul măsurabil și observabil obținut pe piesă.

GEOMETRIE ȘI MĂSURARE

Definiția geometrică include mai mult decât o singură valoare a deschiderii.

Schema de mai jos arată caracteristici care, în funcție de cerința tehnică, pot intra în domeniul măsurării sau al controlului geometric. Nu este o înregistrare de măsurare a unei piese reale.

Secțiunea deschiderii

Vedere în secțiune a deschiderii conice În standardul schematic EMC, ØA reprezintă deschiderea mai îngustă de la intrare / fața de lucru, iar ØB deschiderea mai largă de la ieșire / fața posterioară. T indică grosimea materialului, iar α unghiul peretelui orificiului față de normala suprafeței. ØA ØB T α
ØA
Deschidere la intrare / fața de lucru
ØB
Deschidere la ieșire / fața posterioară
T
Grosimea materialului
α
Conicitate

Vedere de sus

Pasul orificiilor în vedere de sus P indică distanța dintre centrele a două orificii adiacente din exemplul de dispunere. P
P
Pasul orificiilor (vedere de sus)
Reprezentare schematică · nu este la scară.

CONTROL OPTIC

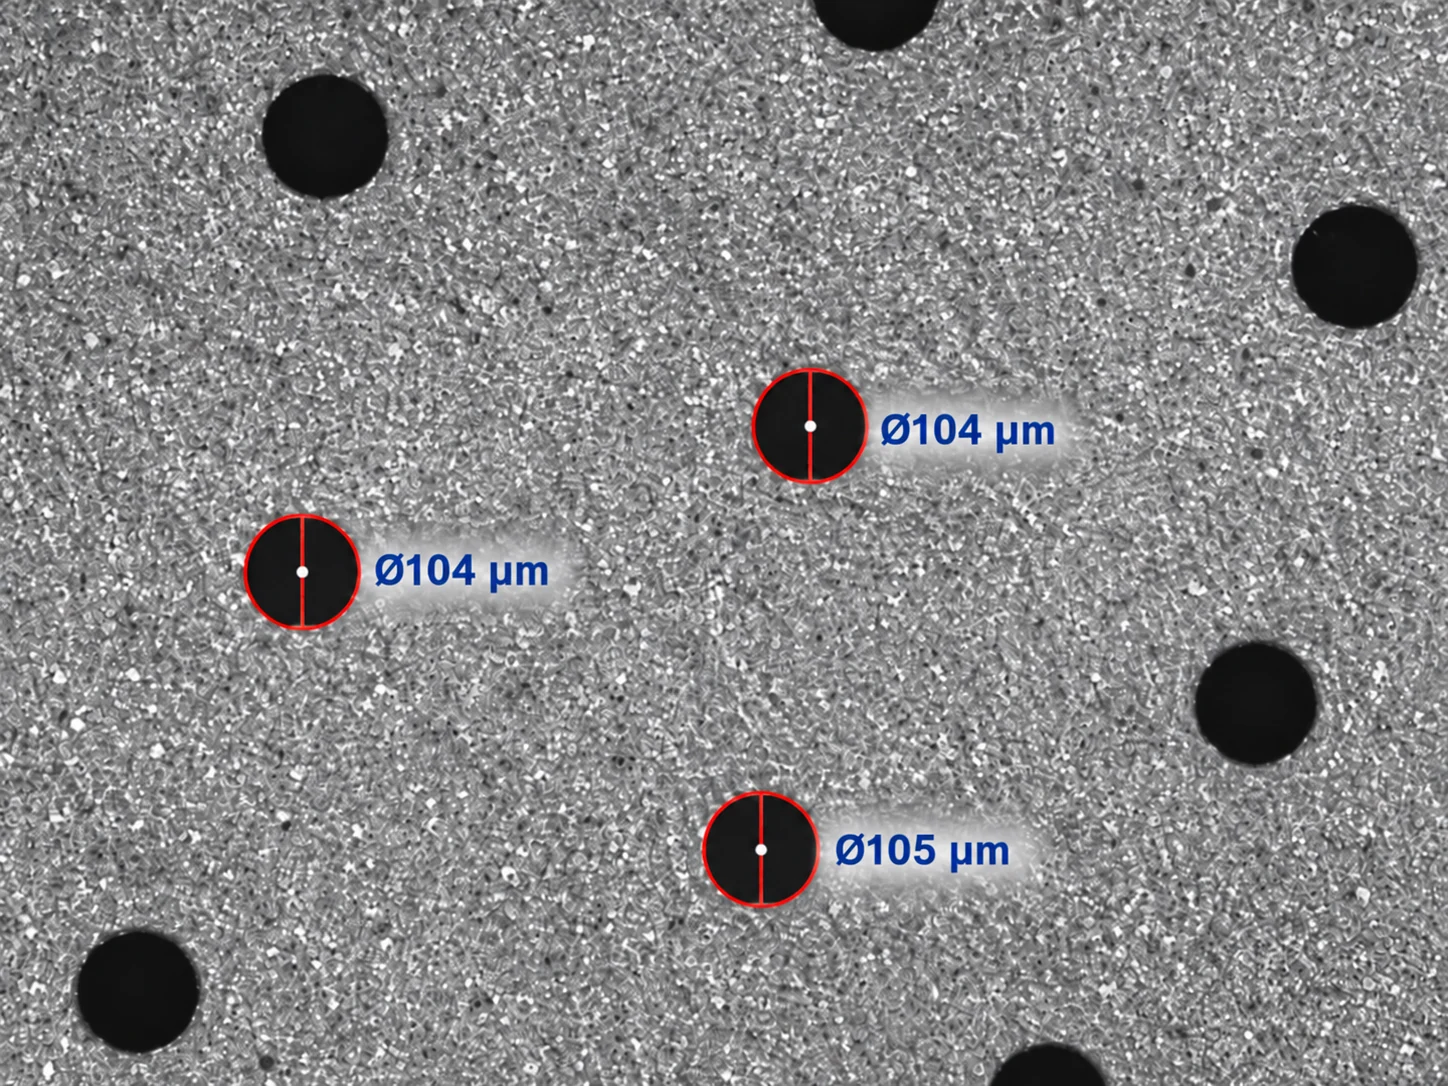
Rezultatul fabricației este verificat la microscop.

Geometria deschiderilor și starea suprafeței sunt evaluate pe baza unei imagini microscopice prelevate din producție.

Imagine la microscop optic a unei suprafețe metalice microperforate
Imagine la microscop optic din producție · vedere reprezentativă de control

Atunci când este relevant pentru proiect, procentul de suprafață liberă poate fi calculat și pe baza geometriei definite a perforațiilor.

METODE DE CONTROL

Metoda de control este stabilită în funcție de cerința tehnică.

Metoda de control, domeniul controlului și criteriile de acceptare sunt stabilite în raport cu referința tehnică definită pentru proiect. Această referință poate fi un desen tehnic, o geometrie definită sau, atunci când este necesar, informații verificate obținute din piesa existentă.

Caracteristică Metodă de control Etapa de control Rezultatul controlului
ØA · Deschidere la intrare / fața de lucru Măsurare prin eșantionare cu microscop optic cu funcție de autocalibrare. Perforație de test și control final Rezultat al măsurării
ØB · Deschidere la ieșire / fața posterioară Măsurare prin eșantionare cu microscop optic cu funcție de autocalibrare. Perforație de test și control final Rezultat al măsurării
Geometria fețelor ØA–ØB / conicitate Geometria deschiderilor de pe cele două fețe este analizată împreună. Perforație de test și verificare finală Comparație geometrică
Geometria orificiilor Forma și deschiderea sunt analizate cu un microscop optic. Perforație de test și control final Inspecție optică
Dispunerea orificiilor / pas Se efectuează control optic și geometric în funcție de cerința tehnică. Fabricație și control final, atunci când este necesar Control geometric
Bavuri / starea suprafeței Starea suprafeței este analizată cu microscop optic și prin inspecție vizuală. După curățare și la controlul final Inspecție optică / vizuală
Forma piesei Geometria piesei este comparată cu desenul tehnic și cerința aplicației. După stabilizarea / corectarea formei Control al conformității geometrice
Interfața cu sistemul / dimensiuni critice ale piesei Caracteristicile critice sunt comparate cu desenul tehnic sau cu referința piesei existente. Control final Comparație cu referința tehnică

Verificarea dimensională optică se realizează cu un microscop optic cu funcție de autocalibrare. Înainte de fiecare piesă sau lucrare, mașina de producție este recalibrată pentru a menține sub control dimensiunile solicitate ale orificiilor pe durata producției. În funcție de cerințele proiectului, rezultatele verificării pot fi comunicate prin documentație tehnică.

PRINCIPII DE VERIFICARE

Domeniul controlului se bazează pe patru principii practice.

Controlul urmează referința tehnică

Domeniul de control aplicabil și criteriile de acceptare sunt stabilite în raport cu referința tehnică definită pentru proiect.

Deschiderea nominală nu definește întregul domeniu de control

Geometria feței de lucru și a feței posterioare, starea suprafeței, forma piesei și alte caracteristici critice specifice proiectului pot intra, de asemenea, în domeniul controlului.

Compatibilitatea se verifică prin geometriile relevante ale interfeței

Compatibilitatea cu echipamentul poate depinde, pe lângă diametrul exterior, de geometriile centrale, periferice, de montaj și de indexare.

Domeniul controlului este stabilit în funcție de structura piesei

Zona perforată, numărul orificiilor și distribuția lor pe piesă influențează domeniul controlului. Pe măsură ce crește numărul orificiilor sau zona perforată, crește și numărul regiunilor controlate și al punctelor de măsurare. Geometria deschiderilor și starea suprafeței sunt verificate în regiuni diferite pentru evaluarea rezultatului fabricației.

CONTACT TEHNIC

Să discutăm cerințele dumneavoastră de control și verificare.

Puteți începe cu o referință de mașină sau sistem ori cu informații de bază despre aplicație. O piesă existentă și un desen, dacă sunt disponibile, pot sprijini evaluarea; clarificăm împreună domeniul de control necesar.

Informații utile pentru început

  • Cerința aplicației
  • Referință mașină / sistem
  • Piesă existentă / desen — dacă este disponibil