QUALITÉ ET CONTRÔLE

La qualité commence par des caractéristiques définissables et contrôlables.

Le contrôle d’un composant microperforé ne se limite pas à l’ouverture nominale ou aux dimensions extérieures. La géométrie des ouvertures, l’état de surface, la forme de la pièce et l’interface système sont évalués conjointement selon le besoin technique.

Le périmètre de contrôle est défini selon le besoin technique. Le résultat de fabrication est contrôlé sur la pièce.

ZONES DE CONTRÔLE

Quatre domaines principaux définissent le périmètre de contrôle.

La pièce n’est pas évaluée uniquement à partir d’un diamètre de trou ; elle est considérée dans l’ensemble de sa structure technique.

01

Géométrie des ouvertures

L’ouverture cible est évaluée avec la géométrie obtenue sur la face de travail et la face arrière. Pour les micro-ouvertures coniques, les deux faces ne sont pas considérées comme portant la même dimension.

  • Ouverture nominale
  • ØA · Ouverture côté entrée / face de travail
  • ØB · Ouverture côté sortie / face arrière
  • Géométrie conique
02

État de surface

Les bavures et résidus du procédé laser font partie du contrôle de fabrication et peuvent influencer l’approche de finition nécessaire.

  • État des bavures
  • Résidus de procédé
  • Face de travail
03

Forme de la pièce

La microperforation n’est pas évaluée indépendamment de la pièce complète. L’épaisseur, la géométrie générale et la forme de la pièce restent importantes après le traitement laser.

  • Géométrie générale
  • Épaisseur
  • Forme de la pièce
04

Interface système

Les géométries centrales, périphériques, de montage et d’indexation sont évaluées en relation avec la pièce existante ou l’interface de l’équipement.

  • Géométrie centrale
  • Géométrie périphérique
  • Montage / indexation
  • Contexte de l’équipement

FLUX TYPIQUE DE FABRICATION ET DE CONTRÔLE

  1. 01 Exigence technique
  2. 02 Perforation d’essai · si nécessaire
  3. 03 Réglage du procédé
  4. 04 Fabrication
  5. 05 Nettoyage et stabilisation de la forme
  6. 06 Contrôle final
  7. 07 Marquage et préparation à l’expédition

AVANT LA PIÈCE COMPLÈTE

La géométrie produite est contrôlée avant de passer à la fabrication de la pièce complète.

Lorsque cela est nécessaire, des perforations d’essai sont réalisées avant l’usinage de la pièce complète. La géométrie des ouvertures obtenue sur la face de travail et la face arrière, ainsi que l’état de surface, fournissent un retour direct avant la fabrication de la pièce complète.

DÉFINIR

Géométrie requise

La géométrie et les caractéristiques techniques importantes pour l’application sont définies.

EXAMINER

État obtenu

La face de travail, la face arrière et l’état de surface obtenu sont examinés ensemble.

DÉVELOPPER

Approche de fabrication

Le résultat examiné est utilisé pour développer l’approche de fabrication avant de passer à la pièce complète.

Les paramètres de procédé guident la fabrication ; pour le contrôle, le résultat mesurable et observable obtenu sur la pièce constitue la référence principale.

GÉOMÉTRIE ET MESURE

La définition géométrique comprend davantage qu’une seule valeur d’ouverture.

Le schéma ci-dessous présente les caractéristiques qui peuvent relever de la mesure ou du contrôle géométrique selon le besoin technique. Il ne s’agit pas d’un enregistrement de mesure d’une pièce réelle.

Coupe de l’ouverture

Vue en coupe d’une ouverture conique Selon la convention de schéma EMC, ØA représente l’ouverture plus étroite côté entrée / face de travail, et ØB l’ouverture plus large côté sortie / face arrière. T représente l’épaisseur du matériau et α l’angle de la paroi du trou par rapport à la normale à la surface. ØA ØB T α
ØA
Ouverture côté entrée / face de travail
ØB
Ouverture côté sortie / face arrière
T
Épaisseur du matériau
α
Conicité

Vue de dessus

Entraxe des trous en vue de dessus P indique la distance entre les centres de deux trous adjacents dans l’exemple de disposition. P
P
Entraxe des trous (vue de dessus)
Représentation schématique · non à l’échelle.

CONTRÔLE OPTIQUE

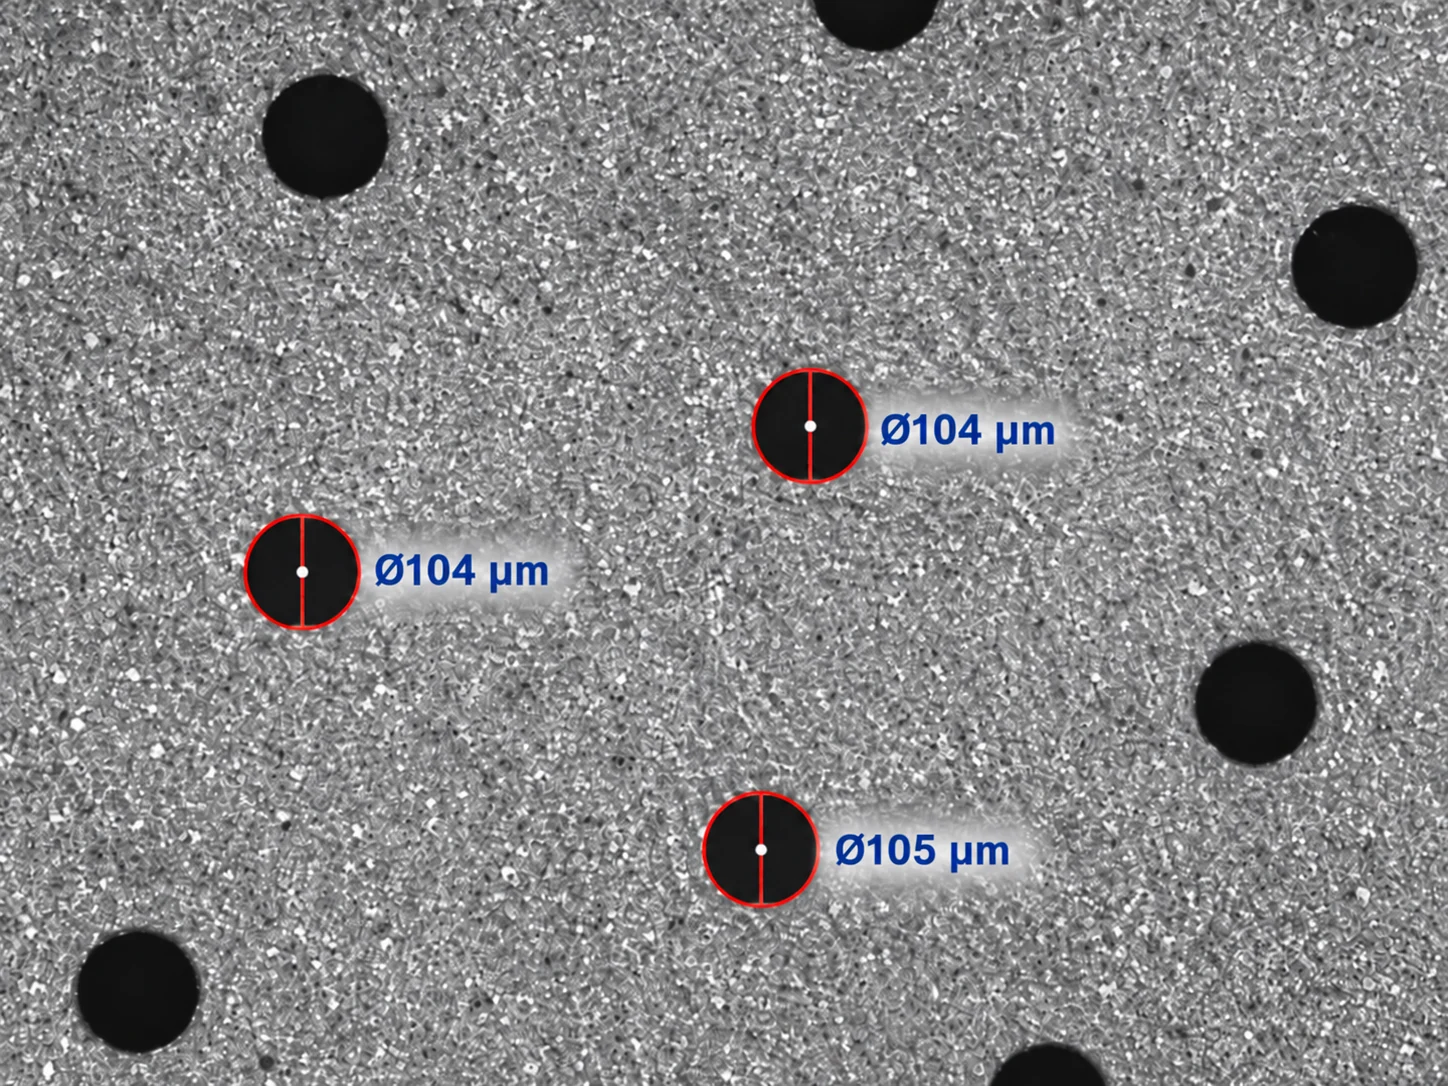
Le résultat de fabrication est contrôlé au microscope.

La géométrie des ouvertures et l’état de surface sont évalués à partir d’images microscopiques prises sur la production.

Image au microscope optique d’une surface métallique microperforée
Image au microscope optique issue de la production · vue de contrôle représentative

Lorsque cela est nécessaire pour le projet, le taux de vide peut également être calculé à partir de la géométrie de perforation définie.

MÉTHODES DE CONTRÔLE

La méthode de contrôle est définie selon le besoin technique.

La méthode, le périmètre et les critères d’acceptation sont définis selon la référence technique établie pour le projet. Cette référence peut être un plan technique, une géométrie définie ou, lorsque cela est nécessaire, des informations vérifiées obtenues à partir d’une pièce existante.

Caractéristique Méthode de contrôle Étape de contrôle Résultat du contrôle
ØA · Ouverture côté entrée / face de travail Mesure par échantillonnage à l’aide d’un microscope optique doté d’une fonction d’auto-étalonnage. Perforation d’essai et contrôle final Résultat de mesure
ØB · Ouverture côté sortie / face arrière Mesure par échantillonnage à l’aide d’un microscope optique doté d’une fonction d’auto-étalonnage. Perforation d’essai et contrôle final Résultat de mesure
Géométrie ØA–ØB / conicité La géométrie des ouvertures sur les deux faces est examinée conjointement. Perforation d’essai et contrôle final Comparaison géométrique
Géométrie des trous La forme et l’ouverture sont examinées au microscope optique. Perforation d’essai et contrôle final Contrôle optique
Disposition des trous / entraxe Un contrôle optique et géométrique est réalisé selon le besoin technique. Fabrication et contrôle final lorsque nécessaire Contrôle géométrique
Bavures / état de surface L’état de surface est examiné au microscope optique et par contrôle visuel. Après nettoyage et lors du contrôle final Contrôle optique / visuel
Forme de la pièce La géométrie de la pièce est comparée au plan technique et aux exigences de l’application. Après stabilisation / correction de la forme Contrôle de correspondance géométrique
Interface système / dimensions critiques de la pièce Les caractéristiques critiques sont comparées au plan technique ou à la référence de la pièce existante. Contrôle final Comparaison avec la référence technique

La vérification dimensionnelle optique est réalisée à l’aide d’un microscope optique doté d’une fonction d’auto-étalonnage. Avant chaque pièce ou chaque travail, la machine de production est réétalonnée afin de maintenir les dimensions de trous demandées sous contrôle pendant la production. Selon les exigences du projet, les résultats de vérification peuvent être communiqués dans la documentation technique.

PRINCIPES DE CONTRÔLE

Le périmètre de contrôle repose sur quatre principes pratiques.

Le contrôle suit la référence technique

Le périmètre de contrôle et les critères d’acceptation applicables sont définis selon la référence technique établie pour le projet.

L’ouverture nominale ne définit pas à elle seule tout le périmètre de contrôle

La géométrie des faces de travail et arrière, l’état de surface, la forme de la pièce et d’autres caractéristiques critiques propres au projet peuvent également relever du contrôle.

L’aptitude à l’interface est contrôlée à partir des géométries concernées

L’adéquation à l’équipement peut dépendre, au-delà du diamètre extérieur, des géométries centrales, périphériques, de montage et d’indexation.

Le périmètre de contrôle est défini selon la structure de la pièce

La zone perforée, le nombre de trous et leur distribution influencent le périmètre de contrôle. À mesure que le nombre de trous ou la zone perforée augmente, la zone contrôlée et le nombre de points de mesure sont également augmentés. La géométrie des ouvertures et l’état de surface sont contrôlés dans différentes zones afin d’évaluer le résultat de fabrication.

CONTACT TECHNIQUE

Discutons de votre besoin de contrôle et de vérification.

Une référence de machine ou de système ou des informations de base sur l’application peuvent suffire pour commencer. Une pièce existante et un plan, s’ils sont disponibles, complètent l’évaluation ; nous préciserons ensemble le périmètre de contrôle nécessaire.

Informations utiles pour commencer

  • Exigence d’application
  • Référence machine / système
  • Pièce existante / plan — si disponible