JAKOŚĆ I WERYFIKACJA

Jakość zaczyna się od cech, które można zdefiniować i kontrolować.

Weryfikacja mikroperforowanego komponentu nie ogranicza się do nominalnego wymiaru otworu ani wymiaru zewnętrznego. Geometrię otworów, stan powierzchni, formę części i połączenie z systemem rozpatruje się łącznie zgodnie z wymaganiem technicznym.

Zakres kontroli definiuje się zgodnie z wymaganiem technicznym. Wynik produkcji jest weryfikowany na części.

OBSZARY KONTROLI

Zakres weryfikacji określają cztery podstawowe obszary.

Część ocenia się jako całość techniczną, a nie wyłącznie przez średnicę pojedynczego otworu.

01

Geometria otworów

Docelowy wymiar otworu rozpatruje się łącznie z geometrią powstałą po stronie roboczej i tylnej. W przypadku stożkowych mikrootworów obu stron nie traktuje się jak tego samego wymiaru.

  • Nominalny wymiar otworu
  • ØA · Otwór po stronie wejścia / stronie roboczej
  • ØB · Otwór po stronie wyjścia / stronie tylnej
  • Geometria stożkowa
02

Stan powierzchni

Zadziory i pozostałości procesu laserowego są częścią kontroli produkcyjnej i mogą wpływać na wymagany sposób obróbki końcowej.

  • Stan zadziorów
  • Pozostałości procesu
  • Strona robocza
03

Forma części

Mikroperforacji nie ocenia się niezależnie od całej części. Grubość, geometria ogólna i forma części pozostają istotne również po obróbce laserowej.

  • Geometria ogólna
  • Grubość
  • Forma części
04

Połączenie z systemem

Geometrię obszaru centralnego, obwodu, mocowania i pozycjonowania ocenia się w odniesieniu do istniejącej części lub połączenia z wyposażeniem.

  • Geometria obszaru centralnego
  • Geometria obwodu
  • Mocowanie / pozycjonowanie
  • Kontekst wyposażenia

TYPOWY PRZEBIEG PRODUKCJI I WERYFIKACJI

  1. 01 Wymaganie techniczne
  2. 02 Perforacja próbna · w razie potrzeby
  3. 03 Ustawienie procesu
  4. 04 Produkcja
  5. 05 Czyszczenie i stabilizacja formy
  6. 06 Kontrola końcowa
  7. 07 Oznakowanie i przygotowanie do wysyłki

PRZED KOMPLETNĄ CZĘŚCIĄ

Wytworzona geometria jest kontrolowana przed przejściem do produkcji kompletnej części.

W razie potrzeby przed obróbką kompletnej części wykonuje się perforacje próbne. Geometria otworów po stronie roboczej i tylnej oraz stan powierzchni dostarczają bezpośredniej informacji przed rozpoczęciem produkcji kompletnej części.

ZDEFINIUJ

Wymagana geometria

Definiuje się geometrię i cechy techniczne istotne dla zastosowania.

SPRAWDŹ

Stan po wykonaniu

Stronę roboczą, stronę tylną i uzyskany stan powierzchni ocenia się łącznie.

DOPRACUJ

Sposób wytwarzania

Wynik kontroli wykorzystuje się do dopracowania sposobu wytwarzania przed obróbką kompletnej części.

Parametry procesu kierują produkcją; podstawą weryfikacji jest mierzalny i obserwowalny wynik uzyskany na części.

GEOMETRIA I POMIAR

Definicja geometryczna obejmuje więcej niż pojedynczy wymiar otworu.

Poniższy schemat przedstawia cechy, które zgodnie z wymaganiem technicznym mogą wejść do zakresu pomiaru lub kontroli geometrycznej. Nie jest to zapis pomiarowy rzeczywistej części.

Przekrój otworu

Przekrój otworu stożkowego W standardzie schematów EMC ØA oznacza węższy otwór po stronie wejścia / stronie roboczej, a ØB szerszy otwór po stronie wyjścia / stronie tylnej. T oznacza grubość materiału, a α kąt ścianki otworu względem normalnej do powierzchni. ØA ØB T α
ØA
Otwór po stronie wejścia / stronie roboczej
ØB
Otwór po stronie wyjścia / stronie tylnej
T
Grubość materiału
α
Stożkowatość

Widok z góry

Podziałka otworów w widoku z góry P oznacza odległość między środkami dwóch sąsiednich otworów w przykładowym układzie. P
P
Podziałka otworów (widok z góry)
Widok schematyczny · nie w skali.

KONTROLA OPTYCZNA

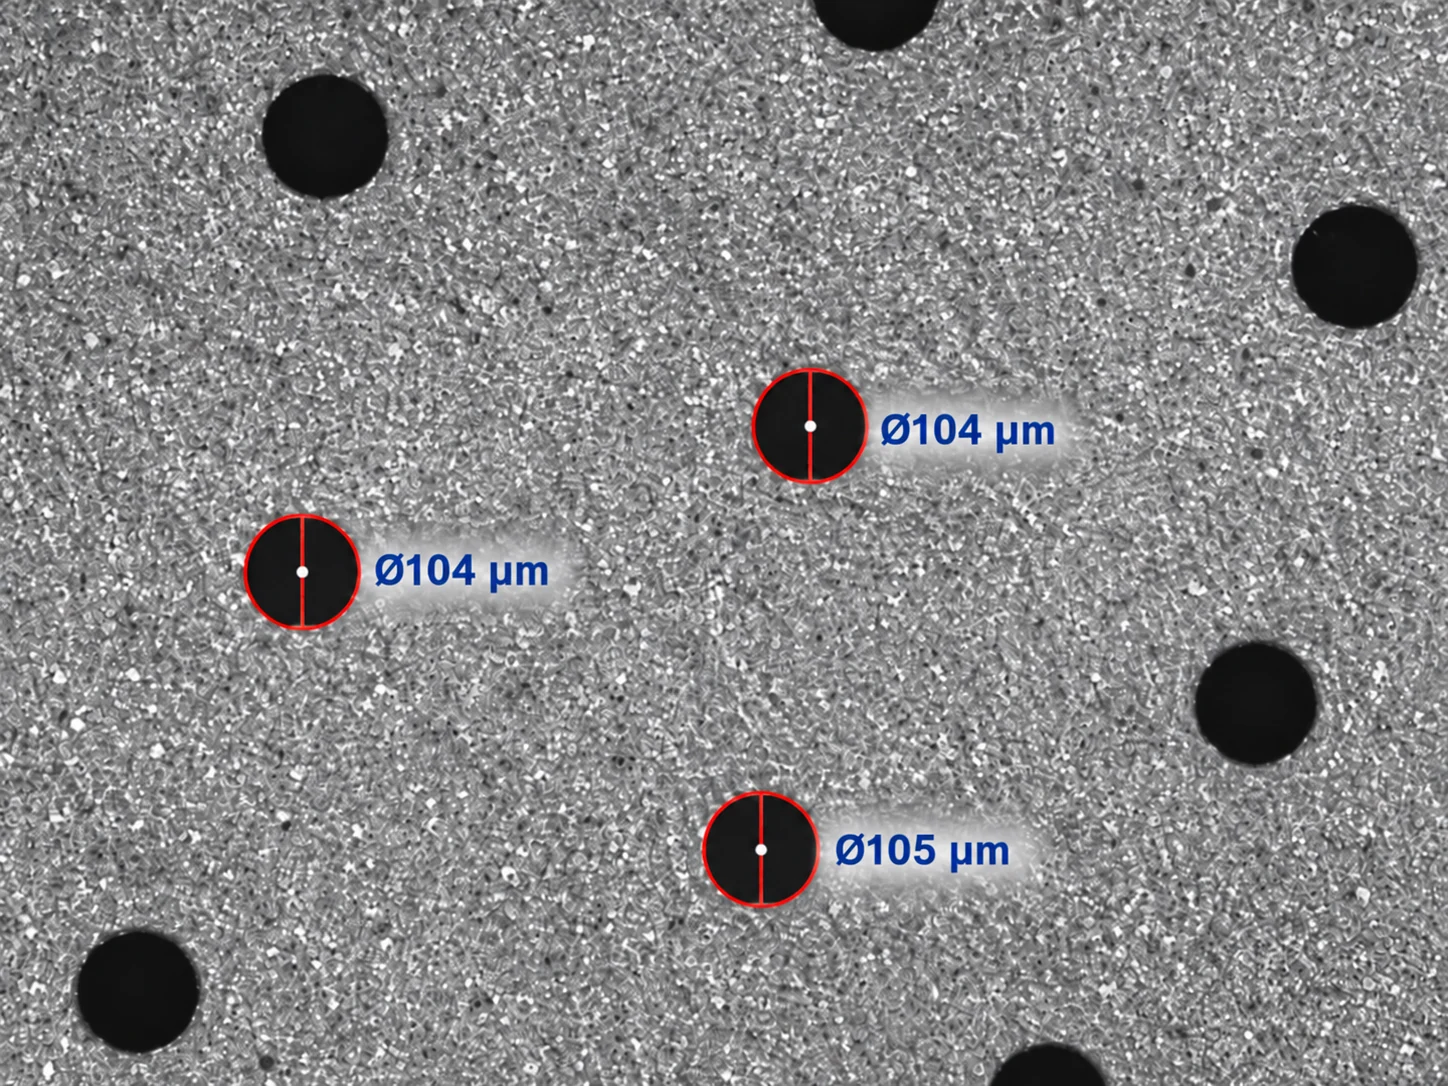
Wynik produkcji jest kontrolowany pod mikroskopem.

Na podstawie obrazu mikroskopowego z produkcji ocenia się geometrię otworów i stan powierzchni.

Obraz z mikroskopu optycznego przedstawiający mikroperforowaną powierzchnię metalową
Obraz z mikroskopu optycznego z produkcji · reprezentatywny widok kontrolny

Jeżeli jest to istotne dla projektu, prześwit może być również obliczany na podstawie zdefiniowanej geometrii perforacji.

METODY KONTROLI

Metodę kontroli określa wymaganie techniczne.

Metodę kontroli, zakres kontroli i kryteria akceptacji definiuje się na podstawie odniesienia technicznego ustalonego dla projektu. Odniesieniem może być rysunek techniczny, zdefiniowana geometria lub, w razie potrzeby, zweryfikowane informacje uzyskane z istniejącej części.

Cecha Metoda kontroli Etap kontroli Wynik kontroli
ØA · Otwór po stronie wejścia / stronie roboczej Pomiar wyrywkowy za pomocą mikroskopu optycznego z funkcją samokalibracji. Perforacja próbna i kontrola końcowa Wynik pomiaru
ØB · Otwór po stronie wyjścia / stronie tylnej Pomiar wyrywkowy za pomocą mikroskopu optycznego z funkcją samokalibracji. Perforacja próbna i kontrola końcowa Wynik pomiaru
Geometria ØA–ØB / stożkowatość Geometrię otworów po obu stronach ocenia się łącznie. Perforacja próbna i weryfikacja końcowa Porównanie geometryczne
Geometria otworu Kształt i otwór ocenia się za pomocą mikroskopu optycznego. Perforacja próbna i kontrola końcowa Kontrola optyczna
Układ otworów / podziałka Kontrolę optyczną i geometryczną wykonuje się zgodnie z wymaganiem technicznym. W razie potrzeby podczas produkcji i kontroli końcowej Kontrola geometryczna
Zadziory / stan powierzchni Stan powierzchni ocenia się za pomocą mikroskopu optycznego oraz kontroli wzrokowej. Po czyszczeniu i podczas kontroli końcowej Kontrola optyczna / wzrokowa
Forma części Geometrię części porównuje się z rysunkiem technicznym i wymaganiem zastosowania. Po stabilizacji / korekcie formy Kontrola zgodności geometrycznej
Połączenie z systemem / krytyczne wymiary części Cechy krytyczne porównuje się z rysunkiem technicznym lub odniesieniem w postaci istniejącej części. Kontrola końcowa Porównanie z odniesieniem technicznym

Optyczna weryfikacja wymiarowa jest wykonywana za pomocą mikroskopu optycznego z funkcją samokalibracji. Przed każdym detalem lub zleceniem maszyna produkcyjna jest ponownie kalibrowana, aby utrzymać wymagane wymiary otworów pod kontrolą w trakcie produkcji. Zależnie od wymagań projektu wyniki weryfikacji mogą być przekazywane w dokumentacji technicznej.

ZASADY WERYFIKACJI

Zakres kontroli opiera się na czterech praktycznych zasadach.

Kontrola podąża za odniesieniem technicznym

Stosowany zakres kontroli i kryteria akceptacji definiuje się zgodnie z odniesieniem technicznym ustalonym dla projektu.

Nominalny wymiar otworu nie definiuje całego zakresu kontroli

Geometria strony roboczej i tylnej, stan powierzchni, forma części i inne cechy krytyczne dla projektu mogą również wejść do zakresu kontroli.

Dopasowanie sprawdza się poprzez odpowiednie geometrie połączenia

Dopasowanie do wyposażenia może zależeć nie tylko od średnicy zewnętrznej, lecz również od geometrii obszaru centralnego, obwodu, mocowania i pozycjonowania.

Zakres kontroli zależy od struktury części

Obszar perforacji, liczba otworów i ich rozmieszczenie wpływają na zakres kontroli. Wraz ze wzrostem liczby otworów lub obszaru perforacji zwiększa się również liczba kontrolowanych obszarów i punktów pomiarowych. Geometrię otworów i stan powierzchni kontroluje się w różnych obszarach, aby ocenić wynik produkcji.

KONTAKT TECHNICZNY

Omówmy wymagania dotyczące kontroli i weryfikacji.

Można rozpocząć od referencji maszyny lub systemu albo podstawowych informacji o zastosowaniu. Istniejąca część i rysunek mogą wesprzeć ocenę, jeżeli są dostępne; wspólnie doprecyzujemy wymagany zakres kontroli.

Przydatne informacje na początek

  • Wymaganie zastosowania
  • Referencja maszyny / systemu
  • Istniejąca część / rysunek — jeśli dostępne