QUALITÀ E VERIFICA

La qualità parte da caratteristiche che possono essere definite e controllate.

La verifica di un componente microperforato non si limita all’apertura nominale o alle dimensioni esterne. Geometria delle aperture, stato superficiale, forma del componente e interfaccia di sistema vengono valutati insieme rispetto al requisito tecnico.

L’ambito del controllo viene definito in base al requisito tecnico. Il risultato della produzione viene verificato sul componente.

AREE DI CONTROLLO

Quattro aree principali definiscono l’ambito della verifica.

Il componente viene valutato nella sua struttura tecnica complessiva, non soltanto in base al diametro di un singolo foro.

01

Geometria delle aperture

L’apertura richiesta viene valutata insieme alla geometria ottenuta sul lato di lavoro e sul lato posteriore. Nei microfori conici, le due facce non vengono considerate come se avessero la stessa dimensione.

  • Apertura nominale
  • ØA · Apertura lato ingresso / lato di lavoro
  • ØB · Apertura lato uscita / lato posteriore
  • Geometria conica
02

Stato superficiale

Bave e residui del processo laser fanno parte del controllo di produzione e possono influire sull’approccio di finitura necessario.

  • Stato delle bave
  • Residui di processo
  • Lato di lavoro
03

Forma del componente

La microperforazione non viene valutata indipendentemente dal componente completo. Spessore, geometria complessiva e forma del componente rimangono rilevanti anche dopo la lavorazione laser.

  • Geometria complessiva
  • Spessore
  • Forma del componente
04

Interfaccia di sistema

Geometrie centrali, perimetrali, di montaggio e indicizzazione vengono valutate in relazione al componente esistente o all’interfaccia dell’apparecchiatura.

  • Geometria centrale
  • Geometria perimetrale
  • Montaggio / indicizzazione
  • Contesto dell’apparecchiatura

FLUSSO TIPICO DI PRODUZIONE E VERIFICA

  1. 01 Requisito tecnico
  2. 02 Perforazione di prova · ove necessario
  3. 03 Impostazione del processo
  4. 04 Produzione
  5. 05 Pulizia e stabilizzazione della forma
  6. 06 Verifica finale
  7. 07 Marcatura e preparazione alla spedizione

PRIMA DEL COMPONENTE COMPLETO

La geometria ottenuta viene controllata prima di procedere alla produzione del componente completo.

Ove necessario, prima di lavorare il componente completo vengono eseguite perforazioni di prova. La geometria delle aperture sul lato di lavoro e sul lato posteriore, insieme allo stato superficiale, fornisce un riscontro diretto prima della produzione completa.

DEFINISCI

Geometria richiesta

Vengono definite la geometria e le caratteristiche tecniche rilevanti per l’applicazione.

ESAMINA

Condizione ottenuta

Lato di lavoro, lato posteriore e stato superficiale ottenuto vengono esaminati insieme.

AFFINA

Approccio produttivo

Il risultato esaminato viene utilizzato per affinare l’approccio produttivo prima di procedere al componente completo.

I parametri di processo guidano la produzione; ai fini della verifica conta il risultato misurabile e osservabile ottenuto sul componente.

GEOMETRIA E MISURAZIONE

La definizione geometrica comprende più di un singolo valore di apertura.

Lo schema seguente mostra le caratteristiche che, in funzione del requisito tecnico, possono rientrare nell’ambito della misurazione o del controllo geometrico. Non rappresenta il registro di misurazione di un componente reale.

Sezione dell’apertura

Vista in sezione di un’apertura conica Nella convenzione schematica EMC, ØA indica l’apertura più stretta sul lato di ingresso / lato di lavoro e ØB l’apertura più ampia sul lato di uscita / lato posteriore. T indica lo spessore del materiale; α indica l’angolo della parete del foro rispetto alla normale alla superficie. ØA ØB T α
ØA
Apertura lato ingresso / lato di lavoro
ØB
Apertura lato uscita / lato posteriore
T
Spessore del materiale
α
Conicità

Vista dall’alto

Passo dei fori in vista dall’alto P indica la distanza centro-centro tra due fori adiacenti in una disposizione esemplificativa. P
P
Passo dei fori (vista dall’alto)
Rappresentazione schematica · non in scala.

CONTROLLO OTTICO

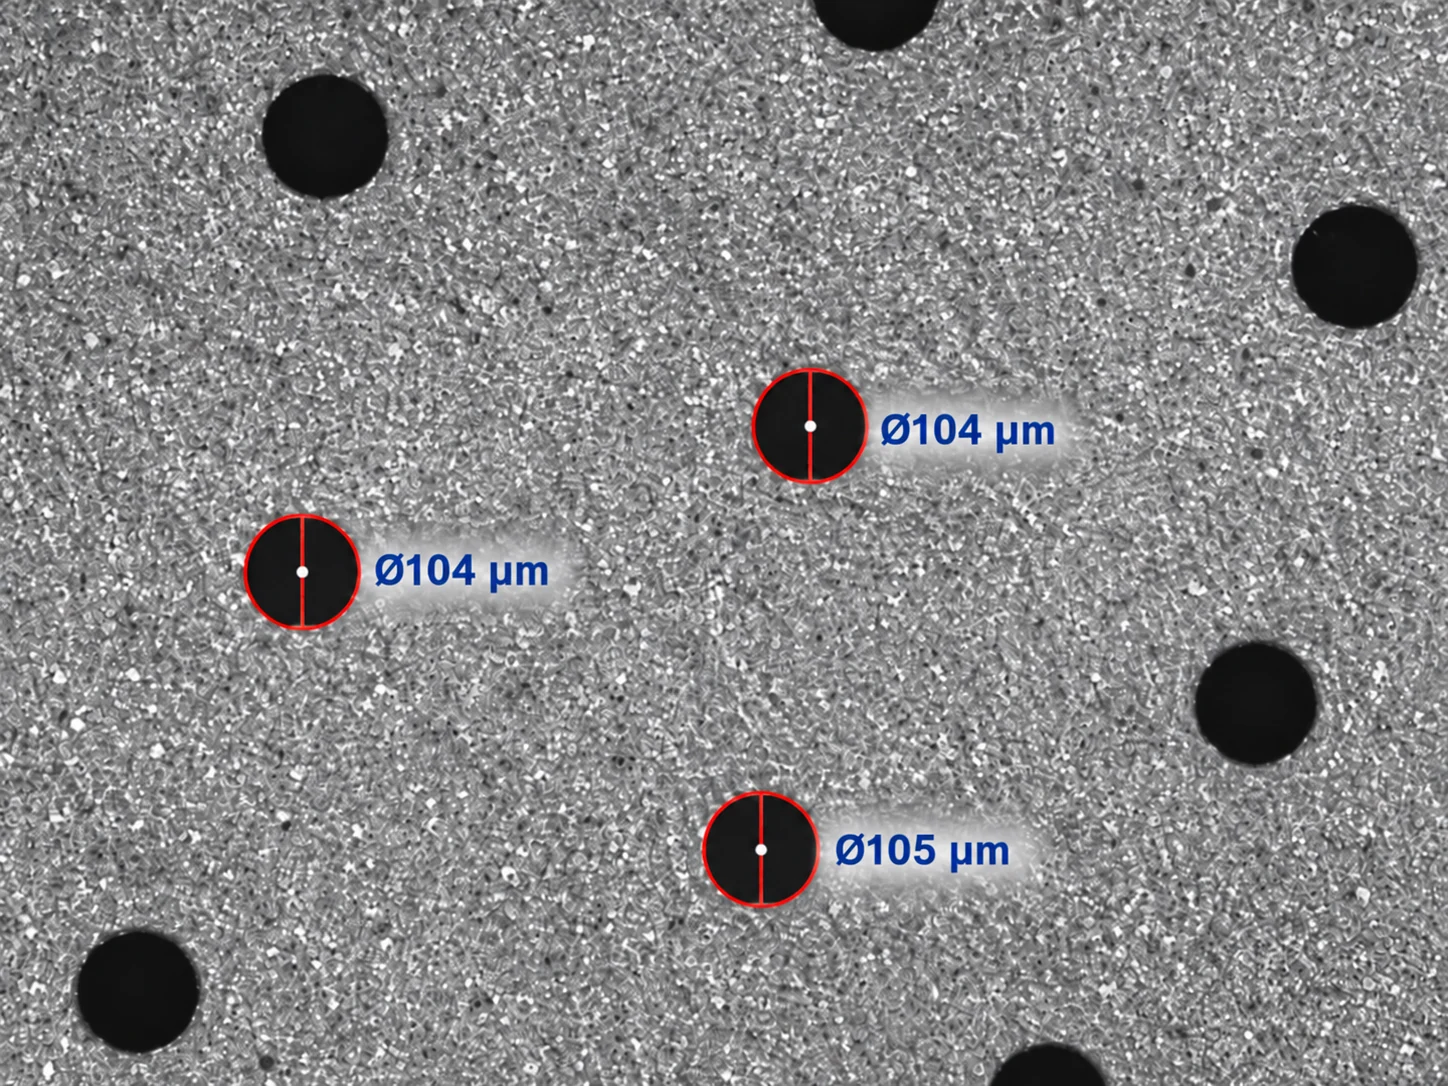
Il risultato della produzione viene controllato al microscopio.

Un’immagine al microscopio acquisita dalla produzione viene utilizzata per valutare geometria delle aperture e stato superficiale.

Immagine al microscopio ottico di una superficie metallica microperforata
Immagine al microscopio ottico dalla produzione · Vista di controllo rappresentativa

Quando pertinente al progetto, la percentuale di area libera può essere calcolata anche sulla base della geometria di perforazione definita.

METODI DI CONTROLLO

Il metodo di controllo viene definito in base al requisito tecnico.

Metodo, ambito e criteri di accettazione del controllo vengono definiti rispetto al riferimento tecnico stabilito per il progetto. Tale riferimento può essere un disegno tecnico, una geometria definita oppure, ove appropriato, informazioni verificate ricavate da un componente esistente.

Caratteristica Metodo di controllo Fase di controllo Output del controllo
ØA · Apertura lato ingresso / lato di lavoro Misurazione a campione mediante microscopio ottico dotato di funzione di autocalibrazione. Perforazione di prova e controllo finale Risultato della misurazione
ØB · Apertura lato uscita / lato posteriore Misurazione a campione mediante microscopio ottico dotato di funzione di autocalibrazione. Perforazione di prova e controllo finale Risultato della misurazione
Geometria delle facce ØA–ØB / conicità La geometria delle aperture sulle due facce viene esaminata congiuntamente. Perforazione di prova e verifica finale Confronto geometrico
Geometria dei fori Forma e apertura vengono esaminate mediante microscopio ottico. Perforazione di prova e controllo finale Ispezione ottica
Schema dei fori / passo Vengono effettuati controlli ottici e geometrici in funzione del requisito tecnico. Produzione e controllo finale, ove necessario Controllo geometrico
Bave / stato superficiale Lo stato superficiale viene esaminato mediante microscopio ottico e controllo visivo. Dopo la pulizia e durante il controllo finale Ispezione ottica / visiva
Forma del componente La geometria del componente viene confrontata con il disegno tecnico e con il requisito applicativo. Dopo stabilizzazione / correzione della forma Controllo di conformità geometrica
Interfaccia di sistema / dimensioni critiche del componente Le caratteristiche critiche vengono confrontate con il disegno tecnico o con il riferimento del componente esistente. Controllo finale Confronto con il riferimento tecnico

La verifica dimensionale ottica viene eseguita con un microscopio ottico dotato di funzione di autocalibrazione. Prima di ogni pezzo o lavorazione, la macchina di produzione viene ricalibrata per mantenere sotto controllo le dimensioni dei fori richieste durante la produzione. In funzione dei requisiti di progetto, i risultati della verifica possono essere condivisi mediante documentazione tecnica.

PRINCIPI DI VERIFICA

L’ambito del controllo si basa su quattro principi pratici.

Il controllo segue il riferimento tecnico

L’ambito del controllo e i criteri di accettazione applicabili vengono definiti rispetto al riferimento tecnico stabilito per il progetto.

L’apertura nominale non definisce l’intero ambito del controllo

Anche geometria del lato di lavoro e del lato posteriore, stato superficiale, forma del componente e altre caratteristiche critiche specifiche del progetto possono rientrare nell’ambito del controllo.

La compatibilità viene verificata attraverso le geometrie di interfaccia pertinenti

La compatibilità con l’apparecchiatura può dipendere, oltre che dal diametro esterno, anche dalle geometrie centrali, perimetrali, di montaggio e indicizzazione.

L’ambito del controllo dipende dalla struttura del componente

Area perforata, numero dei fori e loro distribuzione sul componente influenzano l’ambito del controllo. Con l’aumento del numero dei fori o dell’area perforata aumenta anche il numero delle zone controllate e dei punti di misurazione. Geometria delle aperture e stato superficiale vengono verificati in zone differenti per valutare il risultato della produzione.

CONTATTO TECNICO

Parliamo dei requisiti di controllo e verifica.

Per iniziare può essere sufficiente un riferimento della macchina o del sistema oppure un’informazione applicativa di base. Un componente esistente o un disegno, se disponibili, possono supportare la valutazione; definiremo insieme l’ambito di controllo necessario.

Informazioni utili per iniziare

  • Requisito applicativo
  • Riferimento macchina / sistema
  • Componente esistente / disegno — se disponibile