КАЧЕСТВО И КОНТРОЛЬ

Качество начинается с характеристик, которые можно определить и проконтролировать.

Контроль микроперфорированного компонента не ограничивается номинальным размером отверстия или наружным размером. Геометрия отверстий, состояние поверхности, форма детали и сопряжение с системой рассматриваются совместно в соответствии с техническим требованием.

Объём контроля определяется техническим требованием. Производственный результат проверяется непосредственно на детали.

ОБЛАСТИ КОНТРОЛЯ

Объём контроля определяют четыре основные области.

Деталь оценивается как единая техническая система, а не только по диаметру одного отверстия.

01

Геометрия отверстия

Целевой размер отверстия рассматривается вместе с геометрией на рабочей и обратной сторонах. Для конических микроотверстий размеры двух сторон не считаются взаимозаменяемыми.

  • Номинальный размер отверстия
  • ØA · Вход / отверстие на рабочей стороне
  • ØB · Выход / отверстие на обратной стороне
  • Коническая геометрия
02

Состояние поверхности

Заусенцы и остатки лазерного процесса являются частью производственного контроля и могут влиять на необходимый подход к последующей обработке.

  • Состояние заусенцев
  • Остатки процесса
  • Рабочая сторона
03

Форма детали

Микроперфорация не оценивается отдельно от всей детали. Толщина, общая геометрия и форма детали остаются важными и после лазерной обработки.

  • Общая геометрия
  • Толщина
  • Форма детали
04

Сопряжение с системой

Центральная, периферийная, монтажная и индексирующая геометрия оцениваются относительно существующей детали или сопряжения с оборудованием.

  • Геометрия центра
  • Геометрия периферии
  • Монтаж / индексирование
  • Контекст оборудования

ТИПОВОЙ ПОТОК ПРОИЗВОДСТВА И КОНТРОЛЯ

  1. 01 Техническое требование
  2. 02 Пробная перфорация · при необходимости
  3. 03 Настройка процесса
  4. 04 Производство
  5. 05 Очистка и стабилизация формы
  6. 06 Окончательный контроль
  7. 07 Маркировка и подготовка к отгрузке

ДО ПОЛНОЙ ДЕТАЛИ

Полученная геометрия контролируется до изготовления полной детали.

При необходимости до обработки полной детали выполняются пробные перфорации. Геометрия отверстий на рабочей и обратной сторонах и состояние поверхности дают непосредственную обратную связь до перехода к полной детали.

ОПРЕДЕЛИТЬ

Требуемая геометрия

Определяются геометрия и технические характеристики, важные для применения.

ПРОВЕРИТЬ

Полученное состояние

Рабочая сторона, обратная сторона и итоговое состояние поверхности оцениваются совместно.

УТОЧНИТЬ

Подход к изготовлению

Результат контроля используется для уточнения производственного подхода до перехода к полной детали.

Параметры процесса направляют производство; основой контроля служит измеримый и наблюдаемый результат, полученный на детали.

ГЕОМЕТРИЯ И ИЗМЕРЕНИЕ

Геометрическое определение включает больше, чем одно значение размера отверстия.

Схема ниже показывает характеристики, которые в зависимости от технического требования могут входить в объём измерений или геометрического контроля. Это не протокол измерения реальной детали.

Сечение отверстия

Сечение конического отверстия По схематической конвенции EMC ØA показывает более узкое отверстие на входной / рабочей стороне, ØB — более широкое отверстие на выходной / обратной стороне. T обозначает толщину материала, α — угол стенки отверстия относительно нормали к поверхности. ØA ØB T α
ØA
Вход / отверстие на рабочей стороне
ØB
Выход / отверстие на обратной стороне
T
Толщина материала
α
Конусность

Вид сверху

Шаг отверстий на виде сверху P показывает расстояние между центрами двух соседних отверстий в примерной схеме. P
P
Шаг отверстий (вид сверху)
Схематическое изображение · не в масштабе.

ОПТИЧЕСКИЙ КОНТРОЛЬ

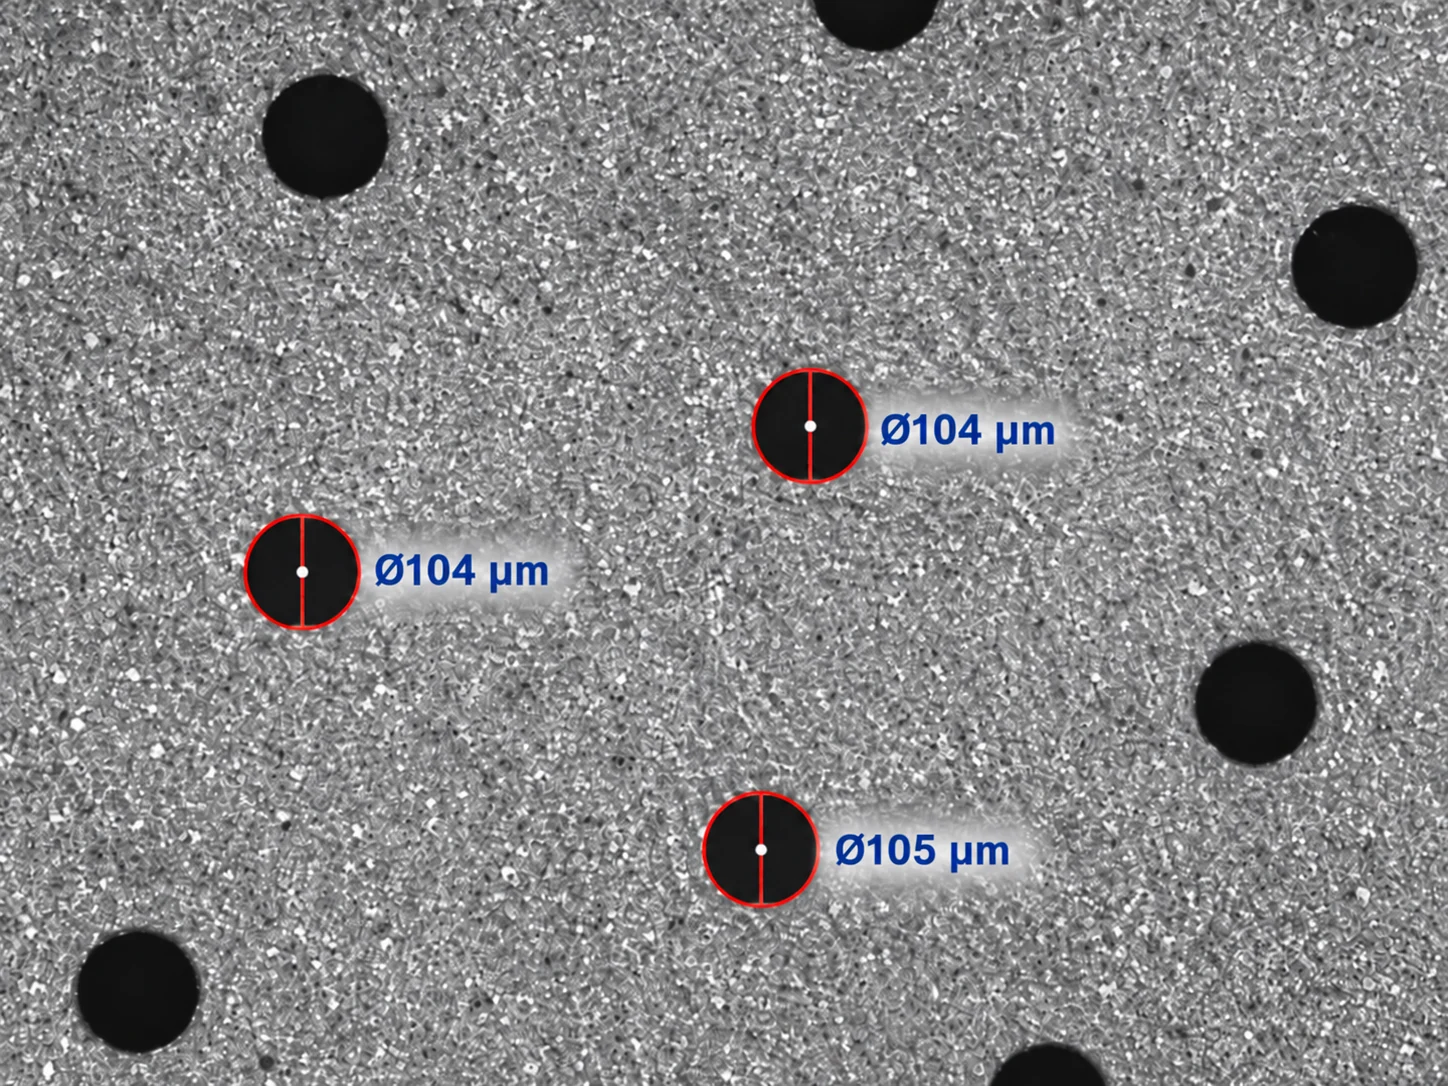
Производственный результат контролируется под микроскопом.

По микроскопическому изображению, полученному в ходе производства, оцениваются геометрия отверстий и состояние поверхности.

Изображение микроперфорированной металлической поверхности под оптическим микроскопом
Оптическое микроскопическое изображение из производства · представительный вид контроля

Если это требуется для проекта, доля открытой площади также может быть рассчитана по заданной геометрии перфорации.

МЕТОДЫ КОНТРОЛЯ

Метод контроля определяется техническим требованием.

Метод контроля, объём контроля и критерии приёмки определяются по технической базе сравнения, установленной для проекта. Такой базой может быть технический чертёж, заданная геометрия или, при необходимости, проверенные сведения, полученные с существующей детали.

Характеристика Метод контроля Этап контроля Результат контроля
ØA · Вход / отверстие на рабочей стороне Выборочные измерения с помощью оптического микроскопа с функцией самокалибровки. Пробная перфорация и окончательный контроль Результат измерения
ØB · Выход / отверстие на обратной стороне Выборочные измерения с помощью оптического микроскопа с функцией самокалибровки. Пробная перфорация и окончательный контроль Результат измерения
Геометрия сторон ØA–ØB / конусность Геометрия отверстий на двух сторонах рассматривается совместно. Пробная перфорация и окончательный контроль Сравнение геометрии
Геометрия отверстий Форма и отверстие оцениваются с помощью оптического микроскопа. Пробная перфорация и окончательный контроль Оптический контроль
Расположение / шаг отверстий Оптический и геометрический контроль выполняется в соответствии с техническим требованием. При необходимости во время производства и при окончательном контроле Контроль геометрии
Заусенцы / состояние поверхности Состояние поверхности оценивается с помощью оптического микроскопа и визуального контроля. После очистки и при окончательном контроле Оптический / визуальный контроль
Форма детали Геометрия детали сравнивается с техническим чертежом и требованиями применения. После стабилизации / коррекции формы Контроль соответствия геометрии
Сопряжение с системой / критические размеры детали Критические характеристики сравниваются с техническим чертежом или существующей деталью-образцом. Окончательный контроль Сравнение с технической базой

Оптическая размерная проверка выполняется с помощью оптического микроскопа с функцией самокалибровки. Перед изготовлением каждой детали или началом каждого задания производственный станок повторно калибруется, чтобы требуемые размеры отверстий оставались под контролем в процессе производства. В зависимости от требований проекта результаты контроля могут предоставляться в составе технической документации.

ПРИНЦИПЫ КОНТРОЛЯ

Объём контроля строится на четырёх практических принципах.

Контроль следует технической базе

Применимый объём контроля и критерии приёмки определяются по технической базе, установленной для проекта.

Номинальный размер отверстия не определяет весь объём контроля

Геометрия рабочей и обратной сторон, состояние поверхности, форма детали и другие критические для проекта характеристики также могут входить в объём контроля.

Совместимость проверяется по соответствующей геометрии сопряжения

Совместимость с оборудованием может зависеть не только от наружного диаметра, но и от геометрии центра, периферии, монтажа и индексирования.

Объём контроля зависит от структуры детали

Площадь перфорации, количество и распределение отверстий по детали влияют на объём контроля. По мере увеличения числа отверстий или площади перфорации увеличивается число контролируемых областей и точек измерения. Геометрия отверстий и состояние поверхности оцениваются в разных областях для анализа производственного результата.

ТЕХНИЧЕСКИЙ КОНТАКТ

Обсудим требования к контролю.

Для начала может быть достаточно данных машины или системы либо основной информации о применении. Существующая деталь и чертёж, если они доступны, помогают оценке; необходимый объём контроля уточним вместе.

Полезные исходные данные

  • Требование применения
  • Данные машины / системы
  • Существующая деталь / чертёж — при наличии