KALİTE VE DOĞRULAMA

Kalite, tanımlanabilen ve kontrol edilebilen özelliklerle başlar.

Mikro-perforasyonlu bir bileşenin doğrulanması yalnızca nominal açıklık veya dış ölçüyle sınırlı değildir. Açıklık geometrisi, yüzey durumu, parça formu ve sistem arayüzü teknik gereksinime göre birlikte ele alınır.

Kontrol kapsamı teknik gereksinime göre tanımlanır. Üretim sonucu parça üzerinde doğrulanır.

KONTROL ALANLARI

Doğrulama kapsamını dört temel alan tanımlar.

Parça, yalnızca tek bir delik çapı üzerinden değil; bütün teknik yapısıyla değerlendirilir.

01

Açıklık geometrisi

Hedef açıklık, çalışma ve arka yüzlerde oluşan geometriyle birlikte değerlendirilir. Konik mikro deliklerde iki yüz aynı ölçü gibi ele alınmaz.

  • Nominal açıklık
  • ØA · Giriş / çalışma yüzü açıklığı
  • ØB · Çıkış / arka yüz açıklığı
  • Konik geometri
02

Yüzey durumu

Çapak ve lazer proses kalıntıları üretim kontrolünün bir parçasıdır ve gerekli son işlem yaklaşımını etkileyebilir.

  • Çapak durumu
  • Proses kalıntısı
  • Çalışma yüzü
03

Parça formu

Mikro-perforasyon parçanın bütününden bağımsız değerlendirilmez. Kalınlık, genel geometri ve parça formu lazer işleminden sonra da önemini korur.

  • Genel geometri
  • Kalınlık
  • Parça formu
04

Sistem arayüzü

Merkez, çevre, montaj ve indeksleme geometrileri mevcut parça veya ekipman arayüzüyle ilişkili olarak değerlendirilir.

  • Merkez geometrisi
  • Çevre geometrisi
  • Montaj / indeksleme
  • Ekipman bağlamı

TİPİK ÜRETİM VE DOĞRULAMA AKIŞI

  1. 01 Teknik gereksinim
  2. 02 Test perforasyonu · gerektiğinde
  3. 03 Proses ayarı
  4. 04 Üretim
  5. 05 Temizleme & form stabilizasyonu
  6. 06 Final doğrulama
  7. 07 Markalama & sevkiyata hazırlık

TAM PARÇADAN ÖNCE

Üretilen geometri, tam parça üretimine geçmeden önce kontrol edilir.

Gerektiğinde tam parça işlenmeden önce test perforasyonları yapılır. Çalışma ve arka yüzlerde oluşan açıklık geometrisi ile yüzey durumu, tam parça üretimine geçmeden önce doğrudan geri bildirim sağlar.

TANIMLA

Gerekli geometri

Uygulama açısından önemli olan geometri ve teknik özellikler tanımlanır.

İNCELE

Üretilen durum

Çalışma yüzü, arka yüz ve oluşan yüzey durumu birlikte incelenir.

GELİŞTİR

Üretim yaklaşımı

İncelenen sonuç, tam parçaya geçmeden önce üretim yaklaşımının geliştirilmesinde kullanılır.

Proses parametreleri üretimi yönlendirir; doğrulamada esas olan, parça üzerinde elde edilen ölçülebilir ve gözlenebilir sonuçtur.

GEOMETRİ VE ÖLÇÜM

Geometrik tanım tek bir açıklık değerinden daha fazlasını içerir.

Aşağıdaki şema, teknik gereksinime göre ölçüm veya geometrik kontrol kapsamına girebilecek özellikleri gösterir. Gerçek bir parça ölçüm kaydı değildir.

Açıklık kesiti

Konik açıklığın kesit görünüşü EMC şema standardında ØA daha dar giriş / çalışma yüzü açıklığını, ØB daha geniş çıkış / arka yüz açıklığını gösterir. T malzeme kalınlığını, α delik duvarının yüzey normaline göre açısını belirtir. ØA ØB T α
ØA
Giriş / çalışma yüzü açıklığı
ØB
Çıkış / arka yüz açıklığı
T
Malzeme kalınlığı
α
Koniklik

Üst görünüş

Üst görünüşte delik hatvesi P, örnek delik dizilimindeki iki komşu deliğin merkezleri arasındaki mesafeyi gösterir. P
P
Delik hatvesi (üst görünüş)
Şematik gösterim · ölçekli değildir.

OPTİK KONTROL

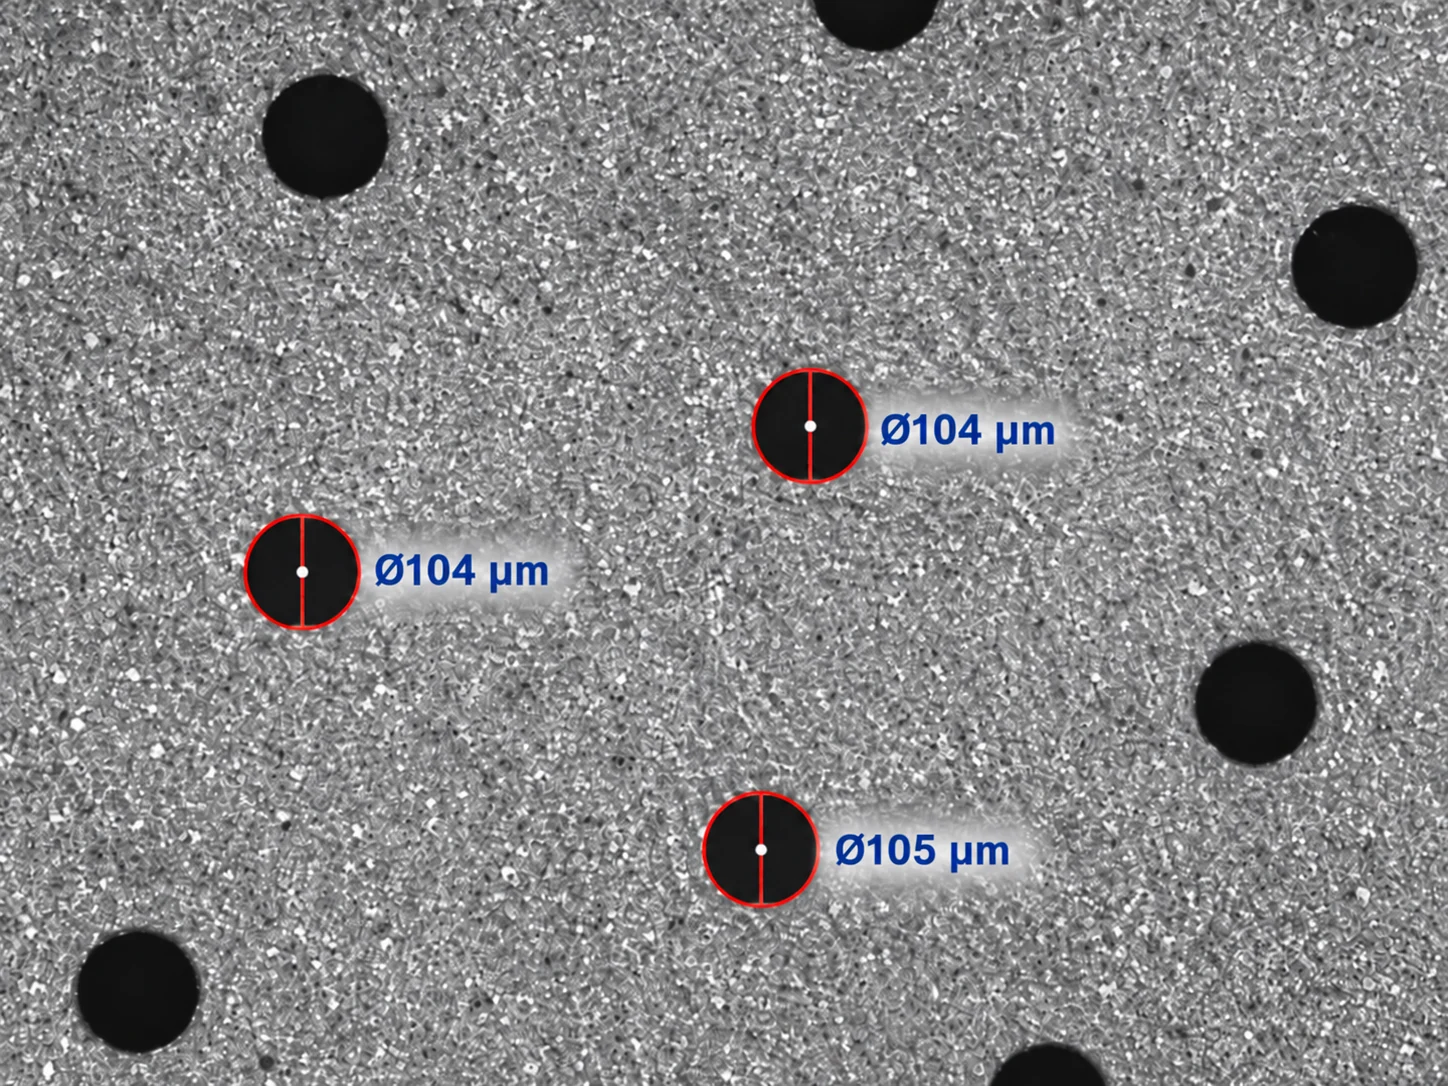
Üretim sonucu mikroskop altında kontrol edilir.

Üretimden alınan mikroskop görüntüsü üzerinden açıklık geometrisi ve yüzey durumu değerlendirilir.

Mikro-perforasyonlu metal yüzeyin optik mikroskop görüntüsü
Üretimden alınan optik mikroskop görüntüsü · Temsilî kontrol görünümü

Proje açısından gerekli olduğunda açık alan oranı da tanımlanmış perforasyon geometrisi üzerinden hesaplanabilir.

KONTROL YÖNTEMLERİ

Kontrol yöntemi teknik gereksinime göre belirlenir.

Kontrol yöntemi, kontrol kapsamı ve kabul kriterleri proje için tanımlanan teknik referansa göre belirlenir. Bu referans; teknik çizim, tanımlanmış geometri veya gerektiğinde mevcut parçadan elde edilen doğrulanmış bilgiler olabilir.

Özellik Kontrol yöntemi Kontrol aşaması Kontrol çıktısı
ØA · Giriş / çalışma yüzü açıklığı Kendinden kalibrasyon özelliğine sahip optik mikroskop ile örneklemeli ölçüm. Test perforasyonu ve final kontrol Ölçüm sonucu
ØB · Çıkış / arka yüz açıklığı Kendinden kalibrasyon özelliğine sahip optik mikroskop ile örneklemeli ölçüm. Test perforasyonu ve final kontrol Ölçüm sonucu
ØA–ØB yüz geometrisi / koniklik İki yüzeydeki açıklık geometrisi birlikte incelenir. Test perforasyonu ve final doğrulama Geometrik karşılaştırma
Delik geometrisi Optik mikroskop ile şekil ve açıklık incelenir. Test perforasyonu ve final kontrol Optik inceleme
Delik dizilimi / hatve Teknik gereksinime göre optik ve geometrik kontrol yapılır. Gerektiğinde üretim ve final kontrol Geometrik kontrol
Çapak / yüzey durumu Optik mikroskop ve görsel kontrol ile yüzey durumu incelenir. Temizleme sonrası ve final kontrol Optik / görsel inceleme
Parça formu Parça geometrisi teknik resim ve uygulama gereksinimiyle karşılaştırılır. Form stabilizasyonu / düzeltme sonrası Geometrik uygunluk kontrolü
Sistem arayüzü / kritik parça ölçüleri Kritik özellikler teknik resim veya mevcut parça referansıyla karşılaştırılır. Final kontrol Teknik referansla karşılaştırma

Optik boyutsal doğrulama kendinden kalibrasyon özelliğine sahip optik mikroskopla yapılır. Üretim makinesi, istenen delik ölçülerini üretim boyunca kontrol altında tutmak amacıyla her parça veya iş öncesinde yeniden kalibre edilir. Proje gereksinimine göre doğrulama sonuçları teknik dokümantasyonla paylaşılabilir.

DOĞRULAMA PRENSİPLERİ

Kontrol kapsamı dört pratik prensip üzerinden kurulur.

Kontrol teknik referansı takip eder

Uygulanacak kontrol kapsamı ve kabul kriterleri proje için tanımlanan teknik referansa göre belirlenir.

Nominal açıklık bütün kontrol kapsamını tanımlamaz

Çalışma ve arka yüz geometrisi, yüzey durumu, parça formu ve projeye özgü diğer kritik özellikler de kontrol kapsamına girebilir.

Uyumluluk ilgili arayüz geometrileri üzerinden kontrol edilir

Ekipman uyumluluğu dış çapın yanında merkez, çevre, montaj ve indeksleme geometrilerine de bağlı olabilir.

Kontrol kapsamı parça yapısına göre belirlenir

Parça üzerindeki perforasyon alanı, delik sayısı ve deliklerin dağılımı kontrol kapsamını etkiler. Delik sayısı veya perforasyon alanı arttıkça kontrol edilen bölge ve ölçüm noktalarının sayısı da artırılır. Açıklık geometrisi ve yüzey durumu farklı bölgelerde kontrol edilerek üretim sonucu değerlendirilir.

TEKNİK İLETİŞİM

Kontrol ve doğrulama gereksiniminizi görüşelim.

Makine veya sistem referansı ya da temel uygulama bilgisiyle başlanabilir. Mevcut parça ve çizim varsa değerlendirmeyi destekler; gerekli kontrol kapsamını birlikte netleştiririz.

Başlangıç için faydalı bilgiler

  • Uygulama gereksinimi
  • Makine / sistem referansı
  • Mevcut parça / çizim — varsa