KWALITEIT EN VERIFICATIE

Kwaliteit begint met kenmerken die kunnen worden gedefinieerd en gecontroleerd.

De verificatie van een microgeperforeerd onderdeel is niet beperkt tot een nominale openingsmaat of buitenmaat. Openingsgeometrie, oppervlaktegesteldheid, onderdeelvorm en systeeminterface worden samen beoordeeld aan de hand van de technische vereiste.

De controleomvang wordt volgens de technische vereiste bepaald. Het productieresultaat wordt op het onderdeel geverifieerd.

CONTROLEGEBIEDEN

Vier basisgebieden bepalen de verificatieomvang.

Het onderdeel wordt niet alleen op basis van één gatdiameter beoordeeld, maar op basis van de volledige technische opbouw.

01

Openingsgeometrie

De beoogde openingsmaat wordt samen met de geometrie op de werk- en achterzijde beoordeeld. Bij conische microgaten worden de twee zijden niet als dezelfde maat behandeld.

  • Nominale openingsmaat
  • ØA · Opening aan inlaat-/werkzijde
  • ØB · Opening aan uitlaat-/achterzijde
  • Conische geometrie
02

Oppervlaktegesteldheid

Bramen en resten van het laserproces maken deel uit van de productiecontrole en kunnen invloed hebben op de benodigde nabewerking.

  • Braamtoestand
  • Procesrest
  • Werkzijde
03

Onderdeelvorm

Microperforatie wordt niet los van het volledige onderdeel beoordeeld. Dikte, totale geometrie en onderdeelvorm blijven ook na laserbewerking relevant.

  • Totale geometrie
  • Dikte
  • Onderdeelvorm
04

Systeeminterface

Midden-, omtrek-, montage- en positioneringsgeometrieën worden beoordeeld in relatie tot het bestaande onderdeel of de apparatuurinterface.

  • Middengeometrie
  • Omtrekgeometrie
  • Montage / positionering
  • Apparatuurcontext

TYPISCHE PRODUCTIE- EN VERIFICATIESTROOM

  1. 01 Technische vereiste
  2. 02 Proefperforatie · waar nodig
  3. 03 Procesinstelling
  4. 04 Productie
  5. 05 Reiniging & vormstabilisatie
  6. 06 Eindverificatie
  7. 07 Markering & verzendvoorbereiding

VÓÓR HET VOLLEDIGE ONDERDEEL

De geproduceerde geometrie wordt gecontroleerd voordat het volledige onderdeel wordt geproduceerd.

Waar nodig worden proefperforaties uitgevoerd voordat het volledige onderdeel wordt bewerkt. De openingsgeometrie en oppervlaktegesteldheid aan de werk- en achterzijde geven directe feedback vóór productie van het volledige onderdeel.

DEFINIEER

Vereiste geometrie

De voor de toepassing relevante geometrie en technische kenmerken worden gedefinieerd.

BEOORDEEL

Geproduceerde toestand

Werkzijde, achterzijde en de resulterende oppervlaktegesteldheid worden samen beoordeeld.

ONTWIKKEL

Productieaanpak

Het beoordeelde resultaat wordt gebruikt om de productieaanpak te verfijnen voordat naar het volledige onderdeel wordt overgegaan.

Procesparameters sturen de productie; voor verificatie is het meetbare en waarneembare resultaat op het onderdeel bepalend.

GEOMETRIE EN METING

Een geometrische definitie omvat meer dan één openingswaarde.

Het onderstaande schema toont kenmerken die volgens de technische vereiste binnen de meet- of geometrische controlescope kunnen vallen. Het is geen meetregistratie van een werkelijk onderdeel.

Doorsnede van de opening

Doorsnede van de conische opening Volgens de EMC-schemaconventie geeft ØA de smallere opening aan de inlaat-/werkzijde weer en ØB de bredere opening aan de uitlaat-/achterzijde. T geeft de materiaaldikte aan en α de hoek van de gatwand ten opzichte van de oppervlaktenormaal. ØA ØB T α
ØA
Opening aan inlaat-/werkzijde
ØB
Opening aan uitlaat-/achterzijde
T
Materiaaldikte
α
Coniciteit

Bovenaanzicht

Gatsteek in bovenaanzicht P geeft de afstand aan tussen de middelpunten van twee aangrenzende gaten in het voorbeeldpatroon. P
P
Gatsteek (bovenaanzicht)
Schematische weergave · niet op schaal.

OPTISCHE INSPECTIE

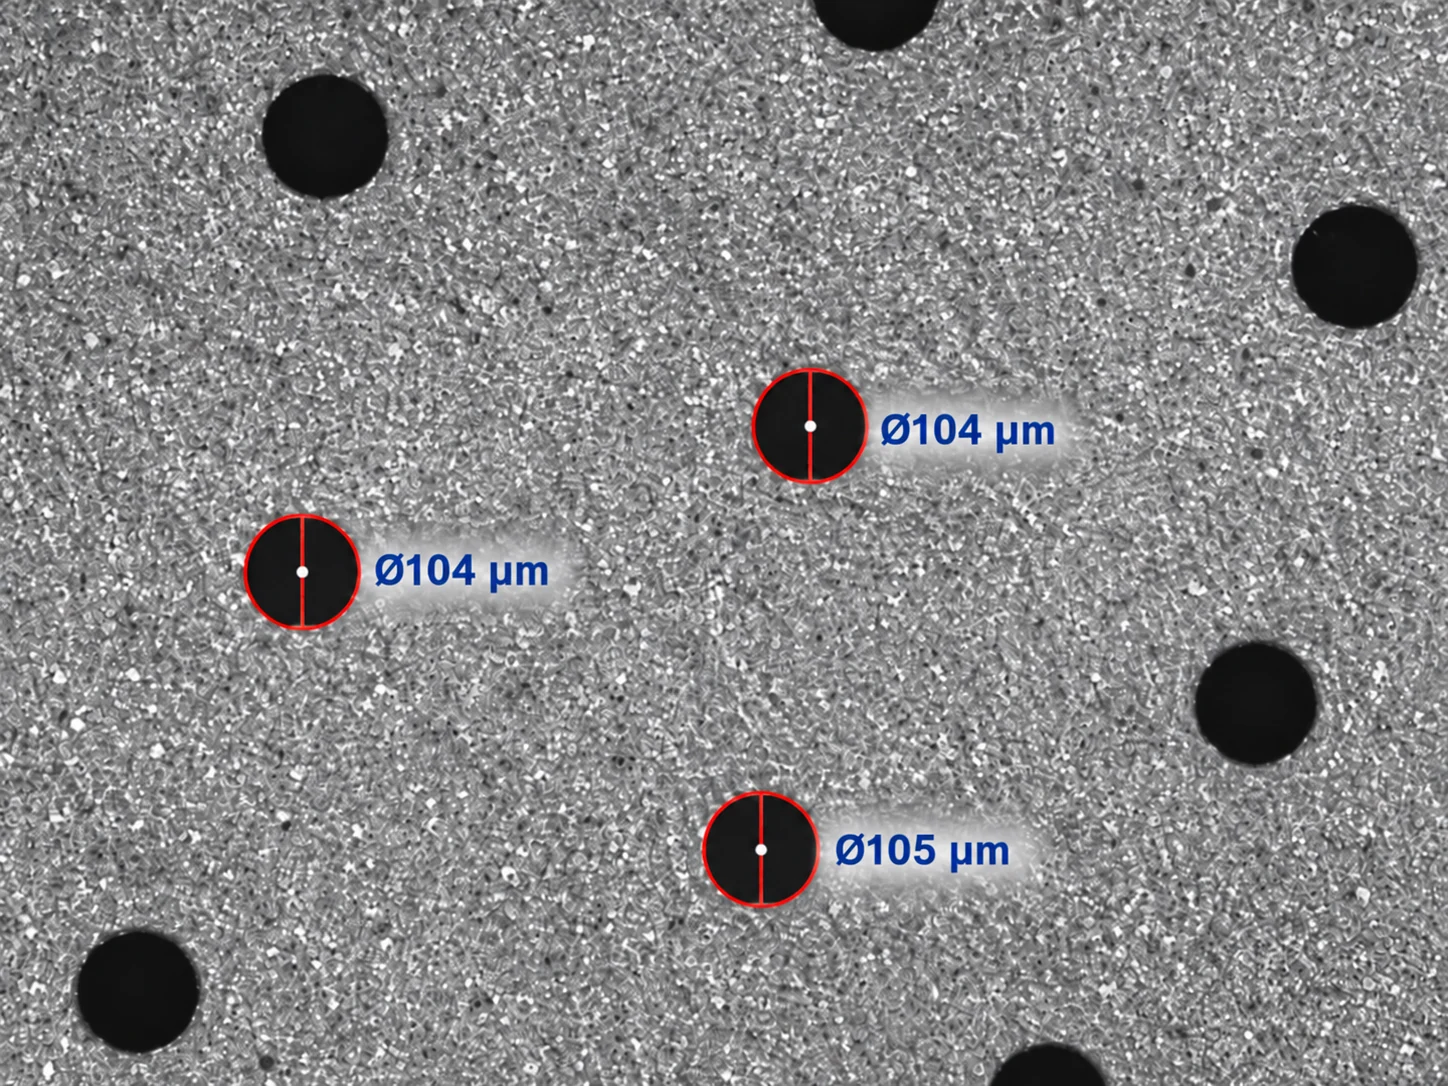
Het productieresultaat wordt onder een microscoop gecontroleerd.

De openingsgeometrie en oppervlaktegesteldheid worden beoordeeld aan de hand van een microscoopbeeld uit de productie.

Optisch microscoopbeeld van een microgeperforeerd metalen oppervlak
Optisch microscoopbeeld uit productie · representatief inspectiebeeld

Wanneer dit voor het project relevant is, kan het percentage vrije doorlaat ook geometrisch uit het gedefinieerde perforatiepatroon worden berekend.

CONTROLEMETHODEN

De controlemethode wordt bepaald op basis van de technische vereiste.

De controlemethode, controleomvang en acceptatiecriteria worden bepaald aan de hand van de voor het project vastgestelde technische referentie. Die referentie kan een technische tekening, gedefinieerde geometrie of, waar passend, geverifieerde informatie uit een bestaand onderdeel zijn.

Kenmerk Controlemethode Controlefase Controle-uitkomst
ØA · Opening aan inlaat-/werkzijde Steekproefsgewijze meting met een optische microscoop met zelfkalibratiefunctie. Proefperforatie en eindcontrole Meetresultaat
ØB · Opening aan uitlaat-/achterzijde Steekproefsgewijze meting met een optische microscoop met zelfkalibratiefunctie. Proefperforatie en eindcontrole Meetresultaat
ØA–ØB-zijdegeometrie / coniciteit De openingsgeometrie aan beide zijden wordt samen beoordeeld. Proefperforatie en eindverificatie Geometrische vergelijking
Gatgeometrie Vorm en opening worden met een optische microscoop beoordeeld. Proefperforatie en eindcontrole Optische inspectie
Gatenpatroon / steek Optische en geometrische controle wordt uitgevoerd volgens de technische vereiste. Waar nodig tijdens productie en eindcontrole Geometrische controle
Braam / oppervlaktegesteldheid De oppervlaktegesteldheid wordt beoordeeld met een optische microscoop en visuele inspectie. Na reiniging en bij eindcontrole Optische / visuele inspectie
Onderdeelvorm De onderdeelgeometrie wordt vergeleken met de technische tekening en toepassingsvereiste. Na vormstabilisatie / correctie Controle van geometrische overeenstemming
Systeeminterface / kritieke onderdeelafmetingen Kritieke kenmerken worden vergeleken met de technische tekening of referentie van het bestaande onderdeel. Eindcontrole Vergelijking met technische referentie

Optische maatcontrole wordt uitgevoerd met een optische microscoop met zelfkalibratiefunctie. Voor elk onderdeel of elke opdracht wordt de productiemachine opnieuw gekalibreerd om de gevraagde gatmaten tijdens de productie onder controle te houden. Afhankelijk van de projecteisen kunnen verificatieresultaten via technische documentatie worden gedeeld.

VERIFICATIEPRINCIPES

De controleomvang wordt opgebouwd rond vier praktische principes.

De controle volgt de technische referentie

De toepasselijke controleomvang en acceptatiecriteria worden bepaald op basis van de voor het project vastgestelde technische referentie.

De nominale openingsmaat bepaalt niet de volledige controleomvang

Ook de geometrie aan werk- en achterzijde, oppervlaktegesteldheid, onderdeelvorm en andere projectspecifieke kritieke kenmerken kunnen binnen de controleomvang vallen.

Compatibiliteit wordt gecontroleerd via de relevante interfacegeometrieën

De geschiktheid voor apparatuur kan naast de buitendiameter ook afhangen van midden-, omtrek-, montage- en positioneringsgeometrieën.

De controleomvang wordt bepaald door de opbouw van het onderdeel

Het geperforeerde gebied, het aantal gaten en hun verdeling over het onderdeel beïnvloeden de controleomvang. Naarmate het aantal gaten of het geperforeerde gebied toeneemt, wordt ook het aantal gecontroleerde zones en meetpunten verhoogd. Openingsgeometrie en oppervlaktegesteldheid worden in verschillende zones beoordeeld om het productieresultaat te evalueren.

TECHNISCH CONTACT

Laten we uw controle- en verificatievereisten bespreken.

U kunt beginnen met een machine- of systeemreferentie of basisinformatie over de toepassing. Een bestaand onderdeel en tekening ondersteunen de beoordeling wanneer beschikbaar; samen bepalen we de relevante controleomvang.

Nuttige informatie om te starten

  • Toepassingsvereiste
  • Machine-/systeemreferentie
  • Bestaand onderdeel / tekening — indien beschikbaar