QUALIDADE E VERIFICAÇÃO

Qualidade começa por características que podem ser definidas e controladas.

A verificação de um componente microperfurado não se limita à abertura nominal ou às dimensões externas. Geometria da abertura, condição superficial, forma da peça e interface do sistema são avaliadas em conjunto conforme o requisito técnico.

O escopo de controle é definido conforme o requisito técnico. O resultado da fabricação é verificado na peça.

ÁREAS DE CONTROLE

Quatro áreas principais definem o escopo de verificação.

A peça é avaliada por sua estrutura técnica como um todo, e não apenas por um único diâmetro de furo.

01

Geometria da abertura

A abertura requerida é avaliada junto com a geometria formada nas faces de trabalho e traseira. Em microfuros cônicos, as duas faces não são tratadas como se tivessem a mesma dimensão.

  • Abertura nominal
  • ØA · Abertura de entrada / face de trabalho
  • ØB · Abertura de saída / face traseira
  • Geometria cônica
02

Condição superficial

Rebarbas e resíduos do processo a laser fazem parte do controle de fabricação e podem influenciar a abordagem de pós-processamento necessária.

  • Condição de rebarba
  • Resíduo de processo
  • Face de trabalho
03

Forma da peça

A microperfuração não é avaliada independentemente da peça completa. Espessura, geometria global e forma da peça continuam importantes após o processamento a laser.

  • Geometria global
  • Espessura
  • Forma da peça
04

Interface do sistema

Geometrias centrais, perimetrais, de montagem e indexação são avaliadas em relação à peça existente ou à interface do equipamento.

  • Geometria central
  • Geometria perimetral
  • Montagem / indexação
  • Contexto do equipamento

FLUXO TÍPICO DE FABRICAÇÃO E VERIFICAÇÃO

  1. 01 Requisito técnico
  2. 02 Perfuração de teste · quando necessário
  3. 03 Ajuste do processo
  4. 04 Fabricação
  5. 05 Limpeza e estabilização da forma
  6. 06 Verificação final
  7. 07 Marcação e preparação para expedição

ANTES DA PEÇA COMPLETA

A geometria produzida é verificada antes de avançar para a peça completa.

Quando necessário, são realizadas perfurações de teste antes do processamento da peça completa. A geometria das aberturas e a condição superficial nas faces de trabalho e traseira fornecem retorno direto antes de avançar para a produção completa.

DEFINIR

Geometria requerida

São definidas a geometria e as características técnicas relevantes para a aplicação.

INSPECIONAR

Condição produzida

Face de trabalho, face traseira e condição superficial resultante são avaliadas em conjunto.

DESENVOLVER

Abordagem de fabricação

O resultado observado é usado para desenvolver a abordagem de fabricação antes de avançar para a peça completa.

Os parâmetros de processo orientam a fabricação; para a verificação, o que importa é o resultado mensurável e observável obtido na peça.

GEOMETRIA E MEDIÇÃO

A definição geométrica envolve mais do que um único valor de abertura.

O esquema abaixo mostra características que podem fazer parte do escopo de medição ou inspeção geométrica conforme o requisito técnico. Não é um registro de medição de uma peça real.

Aperture cross-section

Cross-section of a tapered aperture EMC schematic convention: ØA is the narrower inlet / working-face aperture and ØB is the wider outlet / back-face aperture. T marks material thickness; α shows the wall angle relative to the surface normal. ØA ØB T α
ØA
Abertura de entrada / face de trabalho
ØB
Abertura de saída / face traseira
T
Espessura do material
α
Conicidade

Vista superior

Hole pitch in top view P indicates the centre-to-centre distance between two adjacent holes in an illustrative array. P
P
Distância entre centros dos furos (vista superior)
Representação esquemática · não está em escala.

INSPEÇÃO ÓPTICA

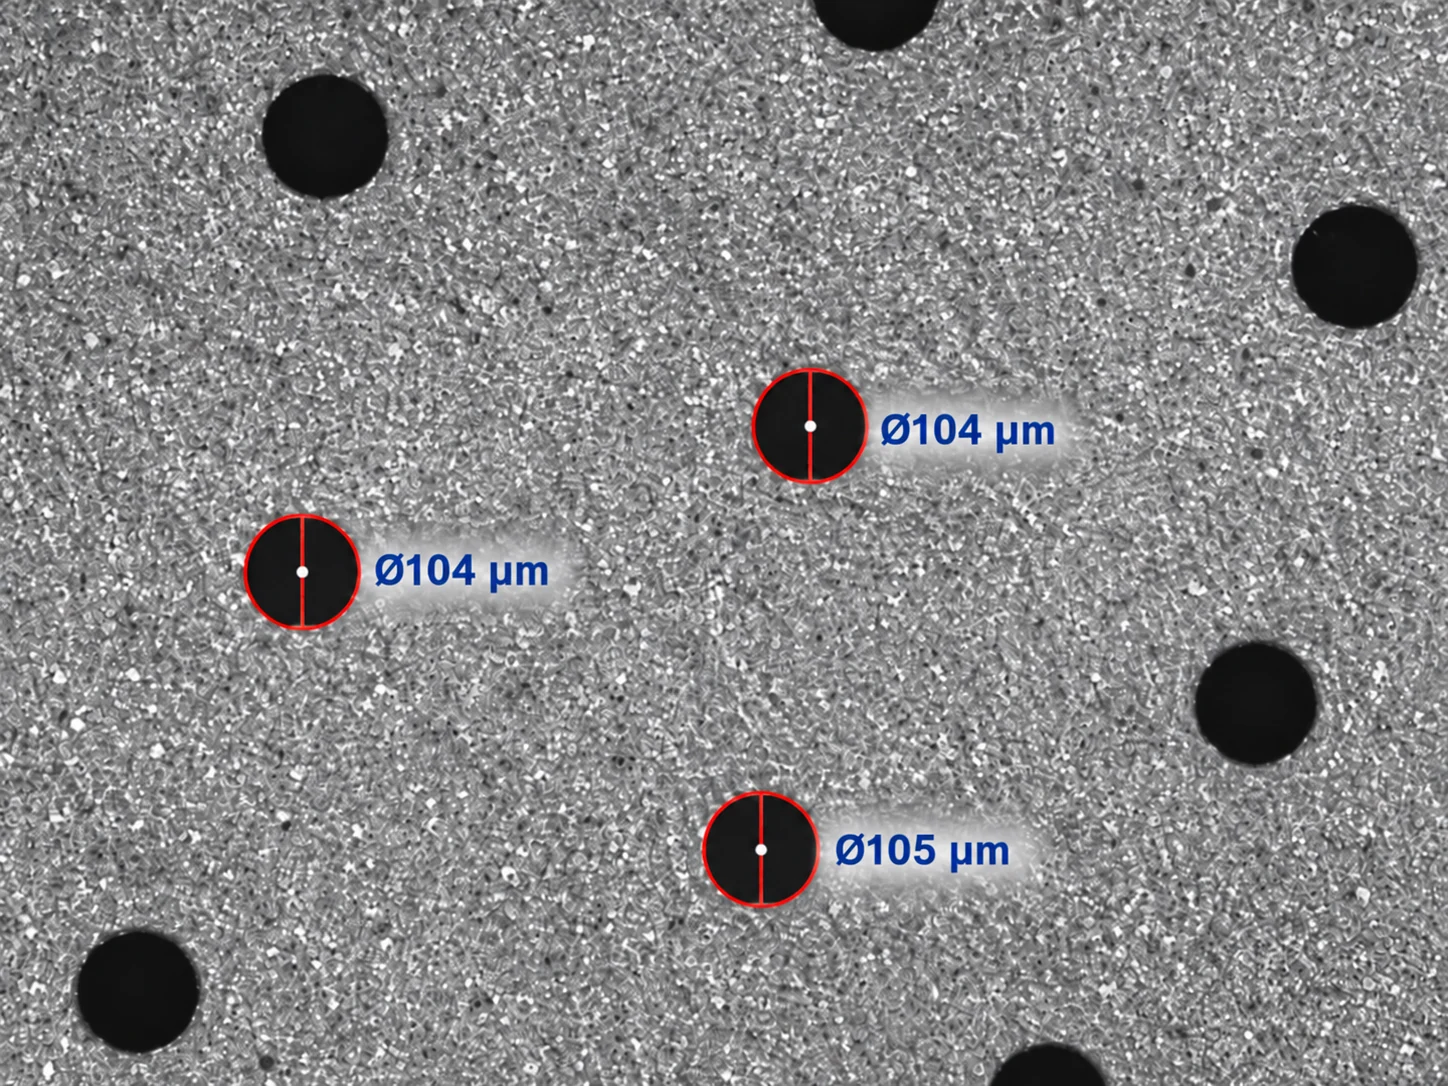
O resultado da fabricação é verificado ao microscópio.

A geometria da abertura e a condição superficial são avaliadas a partir de uma imagem de microscópio obtida da produção.

Imagem de microscópio óptico de uma superfície metálica microperfurada
Imagem de microscópio óptico obtida da produção · vista representativa de inspeção

Quando necessário para o projeto, a porcentagem de área aberta também pode ser calculada com base na geometria de perfuração definida.

MÉTODOS DE CONTROLE

O método de controle é definido conforme o requisito técnico.

O método, o escopo de controle e os critérios de aceitação são definidos conforme a referência técnica estabelecida para o projeto. Essa referência pode ser um desenho técnico, uma geometria definida ou, quando necessário, informações verificadas obtidas de uma peça existente.

Característica Método de controle Etapa de controle Resultado do controle
ØA · Abertura de entrada / face de trabalho Medição por amostragem com microscópio óptico com função de autocalibração. Perfuração de teste e inspeção final Resultado da medição
ØB · Abertura de saída / face traseira Medição por amostragem com microscópio óptico com função de autocalibração. Perfuração de teste e inspeção final Resultado da medição
Geometria das faces ØA–ØB / conicidade A geometria das aberturas nas duas faces é avaliada em conjunto. Perfuração de teste e verificação final Comparação geométrica
Geometria dos furos Forma e abertura são inspecionadas por microscopia óptica. Perfuração de teste e inspeção final Inspeção óptica
Distribuição dos furos / distância entre centros São realizadas inspeções óptica e geométrica conforme o requisito técnico. Fabricação, quando necessário, e inspeção final Inspeção geométrica
Rebarba / condição superficial A condição superficial é avaliada por microscopia óptica e inspeção visual. Após a limpeza e na inspeção final Inspeção óptica / visual
Forma da peça A geometria da peça é comparada com o desenho técnico e o requisito da aplicação. Após estabilização / correção da forma Verificação da conformidade geométrica
Interface do sistema / dimensões críticas da peça Características críticas são comparadas com o desenho técnico ou com a referência da peça existente. Inspeção final Comparação com a referência técnica

A verificação dimensional óptica é realizada com um microscópio óptico com função de autocalibração. Antes de cada peça ou trabalho, a máquina de produção é recalibrada para manter sob controle as dimensões de furo solicitadas durante a produção. Conforme o requisito do projeto, os resultados da verificação podem ser compartilhados em documentação técnica.

PRINCÍPIOS DE VERIFICAÇÃO

O escopo de controle é construído a partir de quatro princípios práticos.

O controle segue a referência técnica

O escopo de controle e os critérios de aceitação aplicáveis são definidos conforme a referência técnica estabelecida para o projeto.

A abertura nominal não define todo o escopo de controle

Geometria das faces de trabalho e traseira, condição superficial, forma da peça e outras características críticas específicas do projeto também podem fazer parte do escopo.

A compatibilidade é verificada pelas geometrias de interface relevantes

A compatibilidade com o equipamento pode depender não apenas do diâmetro externo, mas também de geometrias centrais, perimetrais, de montagem e indexação.

O escopo de controle depende da estrutura da peça

A área perfurada, a quantidade e a distribuição dos furos influenciam o escopo de controle. À medida que aumentam o número de furos ou a área perfurada, também aumenta o número de regiões e pontos de medição controlados. A geometria da abertura e a condição superficial são verificadas em regiões diferentes para avaliar o resultado da fabricação.

CONTATO TÉCNICO

Vamos conversar sobre seus requisitos de controle e verificação.

É possível começar com uma referência da máquina ou sistema ou com informações básicas da aplicação. Uma peça existente e um desenho, quando disponíveis, apoiam a avaliação; esclarecemos em conjunto o escopo de controle necessário.

Informações úteis para começar

  • Requisito da aplicação
  • Referência da máquina / sistema
  • Peça existente / desenho — se houver