الجودة والتحقق

تبدأ الجودة من الخصائص التي يمكن تعريفها وفحصها.

لا يقتصر التحقق من مكوّن ذي تثقيب دقيق على مقاس الفتحة الاسمي أو البعد الخارجي. بل تُقيَّم هندسة الفتحات وحالة السطح وشكل الجزء وواجهة النظام معاً وفق المتطلب الفني.

يُحدَّد نطاق الفحص وفق المتطلب الفني، ويُتحقق من نتيجة التصنيع على الجزء.

مجالات الفحص

تحدد أربعة مجالات أساسية نطاق التحقق.

يُقيَّم الجزء كبنية فنية متكاملة، لا من خلال قطر ثقب واحد فقط.

01

هندسة الفتحة

يُقيَّم مقاس الفتحة المستهدف مع الهندسة المتشكلة على وجه العمل والوجه الخلفي. وفي الثقوب الدقيقة المخروطية لا يُتعامل مع الوجهين كما لو كانا البعد نفسه.

  • مقاس الفتحة الاسمي
  • ØA · فتحة جهة الدخول / وجه العمل
  • ØB · فتحة جهة الخروج / الوجه الخلفي
  • هندسة مخروطية
02

حالة السطح

تدخل النتوءات وبقايا عملية الليزر ضمن فحص الإنتاج، وقد تؤثر في منهج المعالجة اللاحقة المطلوب.

  • حالة النتوءات
  • بقايا العملية
  • وجه العمل
03

شكل الجزء

لا يُقيَّم التثقيب الدقيق بمعزل عن الجزء الكامل. ويظل السُمك والهندسة العامة وشكل الجزء مهمين بعد المعالجة بالليزر.

  • الهندسة العامة
  • السُمك
  • شكل الجزء
04

واجهة النظام

تُقيَّم هندسة المركز والمحيط والتركيب وتحديد الموضع في علاقتها بالجزء الحالي أو بواجهة المعدات.

  • هندسة المنطقة المركزية
  • هندسة المحيط
  • التركيب / تحديد الموضع
  • سياق المعدات

تدفق نموذجي للتصنيع والتحقق

  1. 01 المتطلب الفني
  2. 02 تثقيب اختباري · عند الحاجة
  3. 03 ضبط العملية
  4. 04 التصنيع
  5. 05 التنظيف وتثبيت الشكل
  6. 06 التحقق النهائي
  7. 07 الوسم والتجهيز للشحن

قبل الجزء الكامل

تُفحص الهندسة المنتجة قبل الانتقال إلى تصنيع الجزء الكامل.

عند الحاجة تُجرى تثقيبات اختبارية قبل معالجة الجزء الكامل. وتوفر هندسة الفتحات وحالة السطح على وجه العمل والوجه الخلفي تغذية راجعة مباشرة قبل تصنيع الجزء الكامل.

عرّف

الهندسة المطلوبة

تُعرَّف الهندسة والخصائص الفنية المهمة للتطبيق.

افحص

الحالة المنتجة

يُفحص وجه العمل والوجه الخلفي وحالة السطح الناتجة معاً.

طوّر

منهج التصنيع

تُستخدم النتيجة المفحوصة لتحسين منهج التصنيع قبل الانتقال إلى الجزء الكامل.

توجّه معلمات العملية التصنيع؛ أما أساس التحقق فهو النتيجة القابلة للقياس والملاحظة التي تحققت على الجزء.

الهندسة والقياس

يشمل التعريف الهندسي أكثر من قيمة فتحة واحدة.

يوضح المخطط أدناه الخصائص التي قد تدخل في نطاق القياس أو فحص الخصائص الهندسية وفق المتطلب الفني. وهو ليس سجل قياس لجزء فعلي.

مقطع الفتحة

منظر مقطعي لفتحة مخروطية وفق معيار EMC للمخطط، يمثل ØA الفتحة الأضيق عند جهة الدخول / وجه العمل، ويمثل ØB الفتحة الأوسع عند جهة الخروج / الوجه الخلفي. ويمثل T سُمك المادة، بينما تمثل α زاوية جدار الثقب بالنسبة إلى العمودي على السطح. ØA ØB T α
ØA
فتحة جهة الدخول / وجه العمل
ØB
فتحة جهة الخروج / الوجه الخلفي
T
سُمك المادة
α
المخروطية

منظر علوي

تباعد الثقوب في المنظر العلوي يمثل P المسافة من مركز إلى مركز بين ثقبين متجاورين في نمط الثقوب النموذجي. P
P
تباعد الثقوب من مركز إلى مركز (منظر علوي)
عرض تخطيطي · غير مرسوم بمقياس.

فحص بوسيلة بصرية

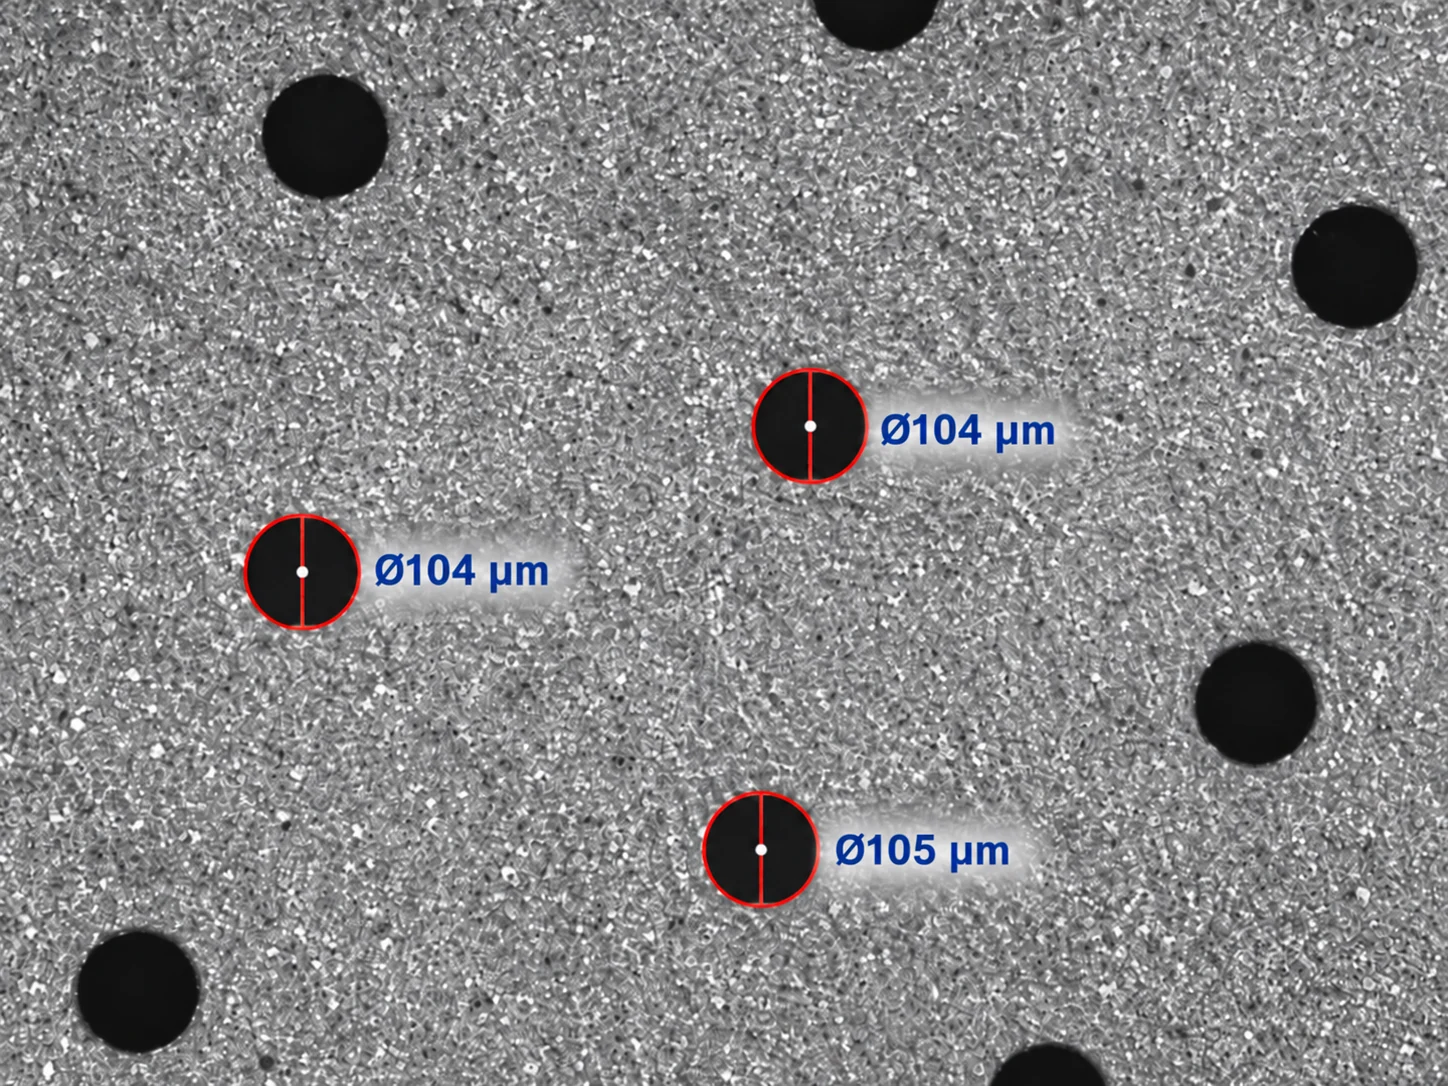
تُفحص نتيجة التصنيع تحت المجهر.

تُقيَّم هندسة الفتحات وحالة السطح باستخدام صورة مجهرية مأخوذة من الإنتاج.

صورة بمجهر بصري لسطح معدني ذي تثقيب دقيق
صورة بمجهر بصري من الإنتاج · منظر فحص تمثيلي

عندما يكون ذلك مطلوباً للمشروع، يمكن أيضاً حساب نسبة المساحة المفتوحة من هندسة التثقيب المحددة.

طرق الفحص

تُحدَّد طريقة الفحص وفق المتطلب الفني.

تُحدَّد طريقة الفحص ونطاقه ومعايير القبول وفق المرجع الفني المحدد للمشروع. وقد يكون هذا المرجع رسماً هندسياً أو هندسة محددة أو، عند الحاجة، معلومات متحققاً منها من جزء حالي.

الخاصية طريقة الفحص مرحلة الفحص ناتج الفحص
ØA · فتحة جهة الدخول / وجه العمل قياس بالعينة باستخدام مجهر بصري مزود بوظيفة المعايرة الذاتية. التثقيب الاختباري والفحص النهائي نتيجة القياس
ØB · فتحة جهة الخروج / الوجه الخلفي قياس بالعينة باستخدام مجهر بصري مزود بوظيفة المعايرة الذاتية. التثقيب الاختباري والفحص النهائي نتيجة القياس
هندسة وجهي ØA–ØB / المخروطية تُفحص هندسة الفتحات على الوجهين معاً. التثقيب الاختباري والتحقق النهائي مقارنة هندسة الجزء
هندسة الثقب يُفحص الشكل والفتحة باستخدام مجهر بصري. التثقيب الاختباري والفحص النهائي فحص باستخدام وسيلة بصرية
ترتيب الثقوب / التباعد يُجرى فحص بصري بالأداة وفحص للخصائص الهندسية وفق المتطلب الفني. أثناء التصنيع وعند الفحص النهائي عند الحاجة فحص الخصائص الهندسية
النتوءات / حالة السطح تُفحص حالة السطح باستخدام مجهر بصري وبالفحص المرئي. بعد التنظيف وعند الفحص النهائي فحص بأداة بصرية / فحص مرئي
شكل الجزء تُقارن هندسة الجزء بالرسم الهندسي ومتطلبات التطبيق. بعد تثبيت الشكل / التصحيح فحص المطابقة الهندسية
واجهة النظام / الأبعاد الحرجة للجزء تُقارن الخصائص الحرجة بالرسم الهندسي أو مرجع الجزء الحالي. الفحص النهائي مقارنة مع المرجع الفني

يُجرى التحقق البعدي البصري باستخدام مجهر بصري مزود بوظيفة المعايرة الذاتية. وتُعاد معايرة آلة الإنتاج قبل كل قطعة أو كل مهمة إنتاجية للحفاظ على أبعاد الثقوب المطلوبة تحت السيطرة أثناء الإنتاج. ويمكن مشاركة نتائج التحقق ضمن وثائق فنية وفق متطلبات المشروع.

مبادئ التحقق

يُبنى نطاق الفحص على أربعة مبادئ عملية.

يتبع الفحص المرجع الفني

يُحدَّد نطاق الفحص المطبق ومعايير القبول وفق المرجع الفني المحدد للمشروع.

مقاس الفتحة الاسمي لا يحدد نطاق الفحص كله

قد تدخل أيضاً هندسة وجه العمل والوجه الخلفي وحالة السطح وشكل الجزء وخصائص أخرى حرجة للمشروع ضمن نطاق الفحص.

يُفحص التوافق عبر هندسات الواجهة ذات الصلة

قد يعتمد توافق المعدات، إضافة إلى القطر الخارجي، على هندسة المركز والمحيط والتركيب وتحديد الموضع.

يُحدَّد نطاق الفحص وفق بنية الجزء

تؤثر مساحة التثقيب وعدد الثقوب وتوزيعها على الجزء في نطاق الفحص. ومع زيادة عدد الثقوب أو مساحة التثقيب، يمكن زيادة عدد المناطق المفحوصة ونقاط القياس. وتُفحص هندسة الفتحات وحالة السطح في مناطق مختلفة لتقييم نتيجة التصنيع.

التواصل الفني

لنتحدث عن متطلبات الفحص والتحقق لديك.

يمكن البدء بمرجع الآلة أو النظام أو بمعلومات التطبيق الأساسية. ويدعم الجزء الحالي أو الرسم الهندسي التقييم عند توفره؛ وسنحدد معاً نطاق الفحص المطلوب.

معلومات مفيدة للبدء

  • متطلبات التطبيق
  • مرجع الآلة / النظام
  • الجزء الحالي / الرسم الهندسي — إن توفر