KVALITA A OVĚŘENÍ

Kvalita začíná vlastnostmi, které lze definovat a kontrolovat.

Ověření mikroperforovaného dílu se neomezuje pouze na jmenovitý rozměr otvoru nebo vnější rozměr. Geometrie otvorů, stav povrchu, tvar dílu a rozhraní systému se posuzují společně podle technického požadavku.

Rozsah kontroly se definuje podle technického požadavku. Výsledek výroby se ověřuje na dílu.

OBLASTI KONTROLY

Rozsah ověření definují čtyři základní oblasti.

Díl se neposuzuje pouze podle jednoho průměru otvoru, ale jako celý technický celek.

01

Geometrie otvorů

Cílový rozměr otvoru se posuzuje společně s geometrií vzniklou na pracovní a zadní straně. U kuželových mikrootvorů se obě strany nepovažují za stejný rozměr.

  • Jmenovitý rozměr otvoru
  • ØA · otvor na vstupní / pracovní straně
  • ØB · otvor na výstupní / zadní straně
  • Kuželová geometrie
02

Stav povrchu

Otřepy a zbytky laserového procesu jsou součástí výrobní kontroly a mohou ovlivnit potřebný způsob následného zpracování.

  • Stav otřepů
  • Zbytek procesu
  • Pracovní plocha
03

Tvar dílu

Mikroperforace se neposuzuje nezávisle na celém dílu. Tloušťka, celková geometrie a tvar dílu zůstávají důležité i po laserovém zpracování.

  • Celková geometrie
  • Tloušťka
  • Tvar dílu
04

Rozhraní systému

Geometrie středu, obvodu, montáže a indexování se posuzují ve vztahu ke stávajícímu dílu nebo rozhraní zařízení.

  • Geometrie středové části
  • Geometrie obvodu
  • Montáž / indexování
  • Kontext zařízení

TYPICKÝ TOK VÝROBY A OVĚŘENÍ

  1. 01 Technický požadavek
  2. 02 Zkušební mikroperforace · podle potřeby
  3. 03 Nastavení procesu
  4. 04 Výroba
  5. 05 Čištění a stabilizace tvaru
  6. 06 Výstupní ověření
  7. 07 Označení a příprava k expedici

PŘED VÝROBOU CELÉHO DÍLU

Vyrobená geometrie se kontroluje před zahájením výroby celého dílu.

V případě potřeby se před obráběním celého dílu provede zkušební mikroperforace. Geometrie otvorů a stav povrchu na pracovní i zadní straně poskytují přímou zpětnou vazbu před přechodem na celý díl.

DEFINOVAT

Požadovaná geometrie

Definuje se geometrie a technické vlastnosti důležité pro aplikaci.

POSOUDIT

Vyrobený stav

Společně se posuzuje pracovní strana, zadní strana a výsledný stav povrchu.

ROZVINOUT

Výrobní přístup

Posouzený výsledek se používá k rozvoji výrobního přístupu před přechodem na celý díl.

Procesní parametry řídí výrobu; pro ověření je rozhodující měřitelný a pozorovatelný výsledek dosažený na dílu.

GEOMETRIE A MĚŘENÍ

Geometrická definice zahrnuje více než jednu hodnotu rozměru otvoru.

Následující schéma ukazuje vlastnosti, které mohou podle technického požadavku spadat do rozsahu měření nebo geometrické kontroly. Nejde o skutečný záznam měření dílu.

Řez otvorem

Řez kuželovým otvorem Ve schématech EMC označuje ØA užší otvor na vstupní / pracovní straně a ØB širší otvor na výstupní / zadní straně. T označuje tloušťku materiálu a α úhel stěny otvoru vzhledem k normále povrchu. ØA ØB T α
ØA
otvor na vstupní / pracovní straně
ØB
otvor na výstupní / zadní straně
T
tloušťka materiálu
α
kuželovitost

Pohled shora

Rozteč otvorů v pohledu shora P označuje vzdálenost mezi středy dvou sousedních otvorů ve vzorovém uspořádání. P
P
rozteč otvorů (pohled shora)
Schematické znázornění · není v měřítku.

OPTICKÁ KONTROLA

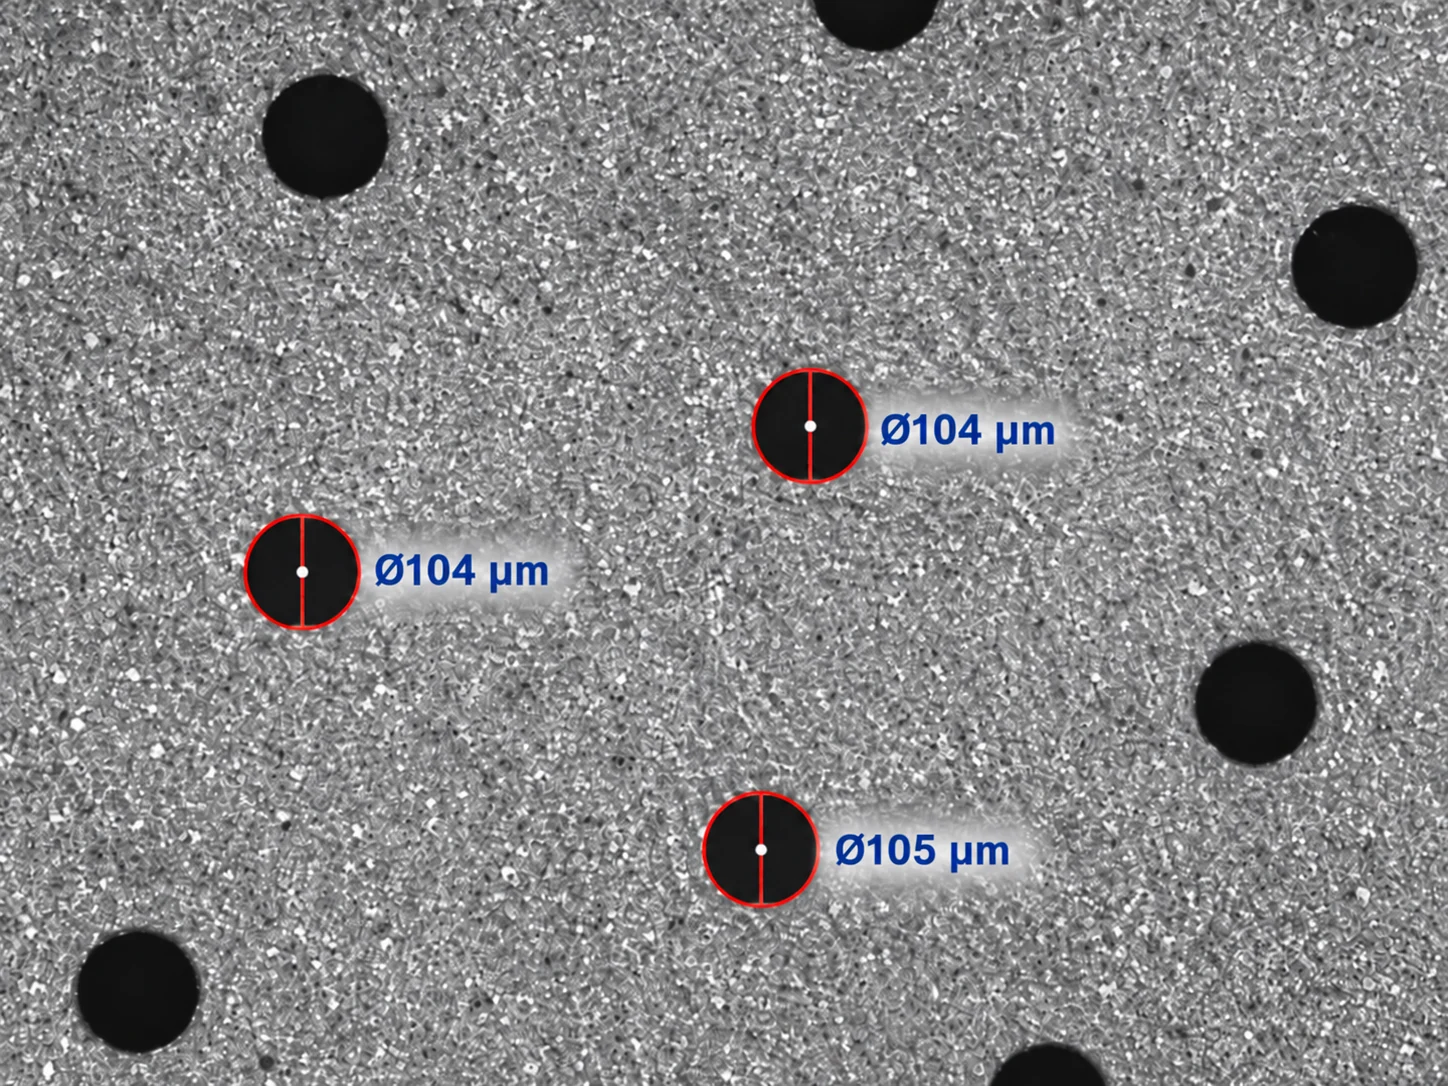
Výsledek výroby se kontroluje pod mikroskopem.

Geometrie otvorů a stav povrchu se posuzují podle mikroskopického snímku z výroby.

Snímek mikroperforovaného kovového povrchu z optického mikroskopu
Snímek z optického mikroskopu z výroby · ilustrační kontrolní pohled

Pokud je to pro projekt potřeba, lze z definované geometrie perforace vypočítat také podíl volné plochy.

METODY KONTROLY

Metoda kontroly se určuje podle technického požadavku.

Metoda kontroly, rozsah kontroly a akceptační kritéria se určují podle technické reference definované pro projekt. Touto referencí může být technický výkres, definovaná geometrie nebo v případě potřeby ověřené informace získané ze stávajícího dílu.

Vlastnost Metoda kontroly Fáze kontroly Výstup kontroly
ØA · otvor na vstupní / pracovní straně Měření na vybraném vzorku pomocí optického mikroskopu s funkcí automatické kalibrace. Zkušební mikroperforace a výstupní kontrola Výsledek měření
ØB · otvor na výstupní / zadní straně Měření na vybraném vzorku pomocí optického mikroskopu s funkcí automatické kalibrace. Zkušební mikroperforace a výstupní kontrola Výsledek měření
Geometrie stran ØA–ØB / kuželovitost Geometrie otvorů na obou stranách se posuzuje společně. Zkušební mikroperforace a výstupní ověření Geometrické porovnání
Geometrie otvorů Tvar a otvor se posuzují optickým mikroskopem. Zkušební mikroperforace a výstupní kontrola Optická kontrola
Uspořádání otvorů / rozteč Podle technického požadavku se provádí optická a geometrická kontrola. Výroba a výstupní kontrola podle potřeby Geometrická kontrola
Otřepy / stav povrchu Stav povrchu se posuzuje optickým mikroskopem a vizuální kontrolou. Po čištění a při výstupní kontrole Optická / vizuální kontrola
Tvar dílu Geometrie dílu se porovnává s technickým výkresem a požadavkem aplikace. Po stabilizaci / korekci tvaru Kontrola geometrické shody
Rozhraní systému / kritické rozměry dílu Kritické vlastnosti se porovnávají s technickým výkresem nebo referencí stávajícího dílu. Výstupní kontrola Porovnání s technickou referencí

Optické rozměrové ověřování se provádí optickým mikroskopem s funkcí automatické kalibrace. Před každým dílem nebo zakázkou se výrobní stroj znovu kalibruje, aby požadované rozměry otvorů zůstaly během výroby pod kontrolou. Podle požadavků projektu lze výsledky ověření sdílet v technické dokumentaci.

PRINCIPY OVĚŘOVÁNÍ

Rozsah kontroly je založen na čtyřech praktických principech.

Kontrola se řídí technickou referencí

Použitý rozsah kontroly a akceptační kritéria se určují podle technické reference definované pro projekt.

Jmenovitý rozměr otvoru neurčuje celý rozsah kontroly

Do rozsahu kontroly mohou patřit také geometrie pracovní a zadní strany, stav povrchu, tvar dílu a další kritické vlastnosti specifické pro projekt.

Kompatibilita se kontroluje podle příslušných geometrií rozhraní

Kompatibilita se zařízením může kromě vnějšího průměru záviset také na geometrii středu, obvodu, montáže a indexování.

Rozsah kontroly se určuje podle konstrukce dílu

Rozsah kontroly ovlivňuje perforovaná oblast dílu, počet otvorů a jejich rozmístění. S rostoucím počtem otvorů nebo perforovanou plochou se zvyšuje také počet kontrolovaných oblastí a měřicích bodů. Výsledek výroby se posuzuje kontrolou geometrie otvorů a stavu povrchu v různých oblastech.

TECHNICKÁ KOMUNIKACE

Proberme vaše požadavky na kontrolu a ověření.

Začít lze referencí stroje nebo systému či základními informacemi o aplikaci. Stávající díl a výkres, pokud jsou k dispozici, posouzení podpoří; společně upřesníme potřebný rozsah kontroly.

Užitečné informace pro začátek

  • Požadavek aplikace
  • Reference stroje / systému
  • Stávající díl / výkres — pokud je k dispozici