CALIDAD Y VERIFICACIÓN

La calidad comienza por características que pueden definirse y controlarse.

La verificación de un componente microperforado no se limita a una abertura nominal o una dimensión exterior. La geometría de abertura, el estado superficial, la forma de la pieza y la interfaz con el sistema se consideran conjuntamente respecto del requisito técnico.

El alcance de control se define según el requisito técnico. El resultado de fabricación se verifica sobre la pieza.

ÁREAS DE CONTROL

Cuatro áreas principales definen el alcance de verificación.

La pieza se evalúa como un conjunto técnico y no únicamente a partir del diámetro de un orificio.

01

Geometría de abertura

La abertura objetivo se evalúa junto con la geometría generada en la cara de trabajo y la cara posterior. En microorificios cónicos, ambas caras no se tratan como si tuvieran la misma dimensión.

  • Abertura nominal
  • ØA · Abertura de entrada / cara de trabajo
  • ØB · Abertura de salida / cara posterior
  • Geometría cónica
02

Estado superficial

Las rebabas y los residuos del proceso láser forman parte del control de fabricación y pueden influir en el enfoque de acabado posterior necesario.

  • Estado de rebabas
  • Residuo de proceso
  • Cara de trabajo
03

Forma de la pieza

La microperforación no se evalúa independientemente de la pieza completa. El espesor, la geometría general y la forma de la pieza siguen siendo relevantes después del procesado por láser.

  • Geometría general
  • Espesor
  • Forma de la pieza
04

Interfaz con el sistema

Las geometrías de centro, perímetro, montaje e indexación se evalúan en relación con la pieza existente o la interfaz del equipo.

  • Geometría central
  • Geometría perimetral
  • Montaje / indexación
  • Contexto del equipo

FLUJO TÍPICO DE FABRICACIÓN Y VERIFICACIÓN

  1. 01 Requisito técnico
  2. 02 Perforación de prueba · cuando sea necesario
  3. 03 Ajuste del proceso
  4. 04 Fabricación
  5. 05 Limpieza y estabilización de forma
  6. 06 Verificación final
  7. 07 Marcado y preparación para expedición

ANTES DE LA PIEZA COMPLETA

La geometría producida se controla antes de pasar a la fabricación de la pieza completa.

Cuando es necesario, se realizan perforaciones de prueba antes de procesar la pieza completa. La geometría de abertura y el estado superficial obtenidos en la cara de trabajo y la cara posterior proporcionan información directa antes de fabricar la pieza completa.

DEFINIR

Geometría requerida

Se definen la geometría y las características técnicas relevantes para la aplicación.

EXAMINAR

Estado producido

Se examinan conjuntamente la cara de trabajo, la cara posterior y el estado superficial resultante.

PERFECCIONAR

Enfoque de fabricación

El resultado examinado se utiliza para perfeccionar el enfoque de fabricación antes de procesar la pieza completa.

Los parámetros del proceso guían la fabricación; en la verificación, la referencia es el resultado medible y observable obtenido sobre la pieza.

GEOMETRÍA Y MEDICIÓN

La definición geométrica comprende más que un único valor de abertura.

El esquema siguiente muestra características que, según el requisito técnico, pueden formar parte del alcance de medición o control geométrico. No es un registro de medición de una pieza real.

Sección de la abertura

Vista en sección de una abertura cónica En el estándar esquemático de EMC, ØA representa la abertura más estrecha de entrada / cara de trabajo y ØB la abertura más ancha de salida / cara posterior. T indica el espesor del material y α el ángulo de la pared del orificio respecto a la normal de la superficie. ØA ØB T α
ØA
Abertura de entrada / cara de trabajo
ØB
Abertura de salida / cara posterior
T
Espesor del material
α
Conicidad

Vista superior

Paso de los orificios en vista superior P representa la distancia entre los centros de dos orificios adyacentes en el patrón de ejemplo. P
P
Paso de los orificios (vista superior)
Representación esquemática · no está a escala.

CONTROL ÓPTICO

El resultado de fabricación se controla al microscopio.

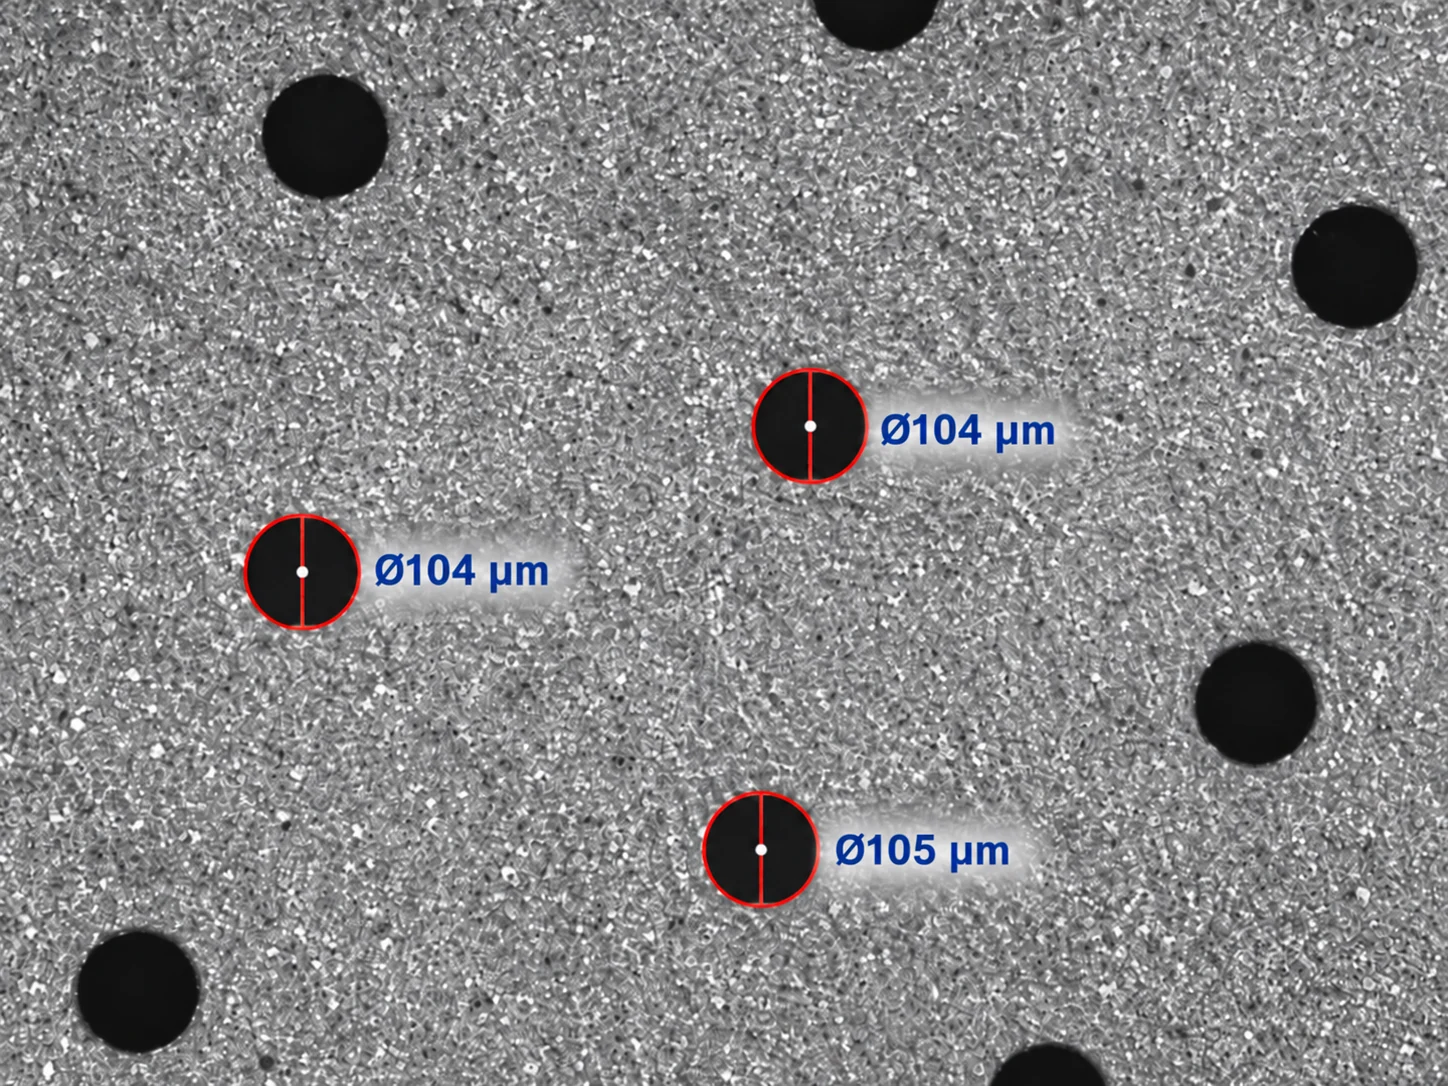
La geometría de abertura y el estado superficial se evalúan mediante una imagen microscópica obtenida de la fabricación.

Imagen de microscopio óptico de una superficie metálica microperforada
Imagen de microscopio óptico obtenida de fabricación · Vista de control representativa

Cuando sea necesario para el proyecto, el porcentaje de área abierta también puede calcularse a partir de la geometría de perforación definida.

MÉTODOS DE CONTROL

El método de control se define según el requisito técnico.

El método de control, su alcance y los criterios de aceptación se definen con respecto a la referencia técnica establecida para el proyecto. Esta referencia puede ser un plano técnico, una geometría definida o, cuando proceda, información verificada obtenida de una pieza existente.

Característica Método de control Etapa de control Resultado del control
ØA · Abertura de entrada / cara de trabajo Medición por muestreo mediante microscopio óptico con función de autocalibración. Perforación de prueba y control final Resultado de medición
ØB · Abertura de salida / cara posterior Medición por muestreo mediante microscopio óptico con función de autocalibración. Perforación de prueba y control final Resultado de medición
Geometría de caras ØA–ØB / conicidad Se examina conjuntamente la geometría de abertura en ambas caras. Perforación de prueba y verificación final Comparación geométrica
Geometría del orificio La forma y la abertura se examinan mediante microscopio óptico. Perforación de prueba y control final Inspección óptica
Patrón de orificios / paso Se realiza control óptico y geométrico según el requisito técnico. Fabricación y control final cuando sea necesario Control geométrico
Rebaba / estado superficial El estado superficial se examina mediante microscopio óptico e inspección visual. Después de la limpieza y en el control final Inspección óptica / visual
Forma de la pieza La geometría de la pieza se compara con el plano técnico y los requisitos de la aplicación. Después de la estabilización / corrección de forma Control de conformidad geométrica
Interfaz del sistema / dimensiones críticas de la pieza Las características críticas se comparan con el plano técnico o la referencia de la pieza existente. Control final Comparación con la referencia técnica

La verificación dimensional óptica se realiza con un microscopio óptico con función de autocalibración. Antes de cada pieza o trabajo, la máquina de producción se recalibra para mantener bajo control las dimensiones de los orificios solicitadas durante la producción. Según los requisitos del proyecto, los resultados de verificación pueden compartirse mediante documentación técnica.

PRINCIPIOS DE VERIFICACIÓN

El alcance de control se establece a partir de cuatro principios prácticos.

El control sigue la referencia técnica

El alcance de control y los criterios de aceptación aplicables se definen según la referencia técnica establecida para el proyecto.

Una abertura nominal no define todo el alcance de control

La geometría de las caras de trabajo y posterior, el estado superficial, la forma de la pieza y otras características críticas específicas del proyecto también pueden formar parte del alcance de control.

La compatibilidad se controla mediante las geometrías de interfaz relevantes

La compatibilidad con el equipo puede depender de las geometrías de centro, perímetro, montaje e indexación además del diámetro exterior.

El alcance de control se define según la estructura de la pieza

La zona perforada, el número de orificios y su distribución sobre la pieza influyen en el alcance de control. A medida que aumentan el número de orificios o la zona perforada, también se incrementa el número de regiones controladas y puntos de medición. La geometría de abertura y el estado superficial se controlan en distintas regiones para evaluar el resultado de fabricación.

CONTACTO TÉCNICO

Hablemos de sus requisitos de control y verificación.

Puede empezar con una referencia de máquina o sistema o con información básica de la aplicación. Una pieza existente y un plano pueden respaldar la evaluación cuando estén disponibles; concretaremos conjuntamente el alcance de control necesario.

Información útil para empezar

  • Requisito de aplicación
  • Referencia de máquina / sistema
  • Pieza existente / plano — si está disponible