QUALITÄT UND PRÜFUNG

Qualität beginnt mit Merkmalen, die eindeutig definiert und geprüft werden können.

Die Prüfung eines mikroperforierten Bauteils beschränkt sich nicht auf eine Nennöffnungsweite oder ein Außenmaß. Öffnungsgeometrie, Oberflächenbeschaffenheit, Bauteilform und Systemschnittstelle werden gemeinsam anhand der technischen Anforderung betrachtet.

Der Prüfumfang wird aus der technischen Anforderung abgeleitet. Entscheidend ist das am Bauteil erzielte Ergebnis.

PRÜFBEREICHE

Vier Bereiche bestimmen den Prüfumfang.

Das Bauteil wird nicht über einen einzelnen Bohrungsdurchmesser, sondern in seiner gesamten technischen Ausführung bewertet.

01

Öffnungsgeometrie

Die Soll-Öffnungsweite wird zusammen mit der Geometrie auf Arbeits- und Rückseite betrachtet. Bei konischen Mikrobohrungen werden die beiden Seiten nicht als austauschbare Maße behandelt.

  • Nennöffnungsweite
  • ØA · Eintritt / Arbeitsseite
  • ØB · Austritt / Rückseite
  • Konische Geometrie / Konizität
02

Oberflächenbeschaffenheit

Gratzustand und Rückstände aus dem Laserprozess sind Teil der Produktionsprüfung und können die erforderliche Nachbearbeitung beeinflussen.

  • Gratzustand
  • Prozessrückstände
  • Arbeitsseite
03

Bauteilform

Die Mikroperforation wird nicht unabhängig vom vollständigen Bauteil bewertet. Materialdicke, Gesamtgeometrie und Bauteilform bleiben auch nach der Laserbearbeitung relevant.

  • Gesamtgeometrie
  • Materialdicke
  • Bauteilform
04

Systemschnittstelle

Zentral-, Rand-, Befestigungs- und Positionierungsgeometrien werden im Zusammenhang mit dem vorhandenen Bauteil beziehungsweise der vorhandenen Maschinenschnittstelle betrachtet.

  • Geometrie des Zentralbereichs
  • Randgeometrie
  • Befestigung / Positionierung
  • Maschinen- und Systemkontext

TYPISCHER FERTIGUNGS- UND PRÜFABLAUF

  1. 01 Technische Anforderung
  2. 02 Probebohrung / Testperforation · falls erforderlich
  3. 03 Prozesseinstellung
  4. 04 Fertigung
  5. 05 Reinigung und Formstabilisierung
  6. 06 Endprüfung
  7. 07 Kennzeichnung und Versandvorbereitung

VOR DEM VOLLSTÄNDIGEN BAUTEIL

Die erzeugte Geometrie wird geprüft, bevor das vollständige Bauteil gefertigt wird.

Wenn es für das Projekt erforderlich ist, werden vor der Bearbeitung des vollständigen Bauteils Probebohrungen beziehungsweise Testperforationen durchgeführt. Die Öffnungsgeometrie auf Arbeits- und Rückseite sowie die Oberflächenbeschaffenheit liefern direkte Rückmeldung für das weitere Fertigungsvorgehen.

DEFINIEREN

Erforderliche Geometrie

Die für die Anwendung relevanten Geometrien und technischen Merkmale werden festgelegt.

PRÜFEN

Erzeugter Zustand

Arbeitsseite, Rückseite und resultierende Oberflächenbeschaffenheit werden gemeinsam geprüft.

ANPASSEN

Fertigungsvorgehen

Das geprüfte Ergebnis wird genutzt, um das Fertigungsvorgehen vor der Bearbeitung des vollständigen Bauteils anzupassen.

Prozessparameter steuern die Fertigung. Für die Prüfung maßgeblich ist jedoch das mess- und beobachtbare Ergebnis am Bauteil.

GEOMETRIE UND MESSUNG

Die geometrische Definition umfasst mehr als einen einzelnen Öffnungswert.

Die folgende Darstellung zeigt Merkmale, die abhängig von der technischen Anforderung in den Mess- oder geometrischen Prüfumfang eingehen können. Sie ist kein Messprotokoll eines konkreten Bauteils.

Öffnungsquerschnitt

Querschnitt einer konischen Öffnung EMC-Schemakonvention: ØA kennzeichnet die schmalere Eintritts- / Arbeitsseitenöffnung, ØB die größere Austritts- / Rückseitenöffnung. T kennzeichnet die Materialdicke; α den Wandwinkel relativ zur Flächennormalen. ØA ØB T α
ØA
Eintritt / Arbeitsseite
ØB
Austritt / Rückseite
T
Materialdicke
α
Konizität

Draufsicht

Lochteilung in der Draufsicht P kennzeichnet den Mittelpunktabstand zwischen zwei benachbarten Bohrungen in einer beispielhaften Anordnung. P
P
Teilung (Draufsicht)
Schematische Darstellung · nicht maßstabsgetreu.

OPTISCHE PRÜFUNG

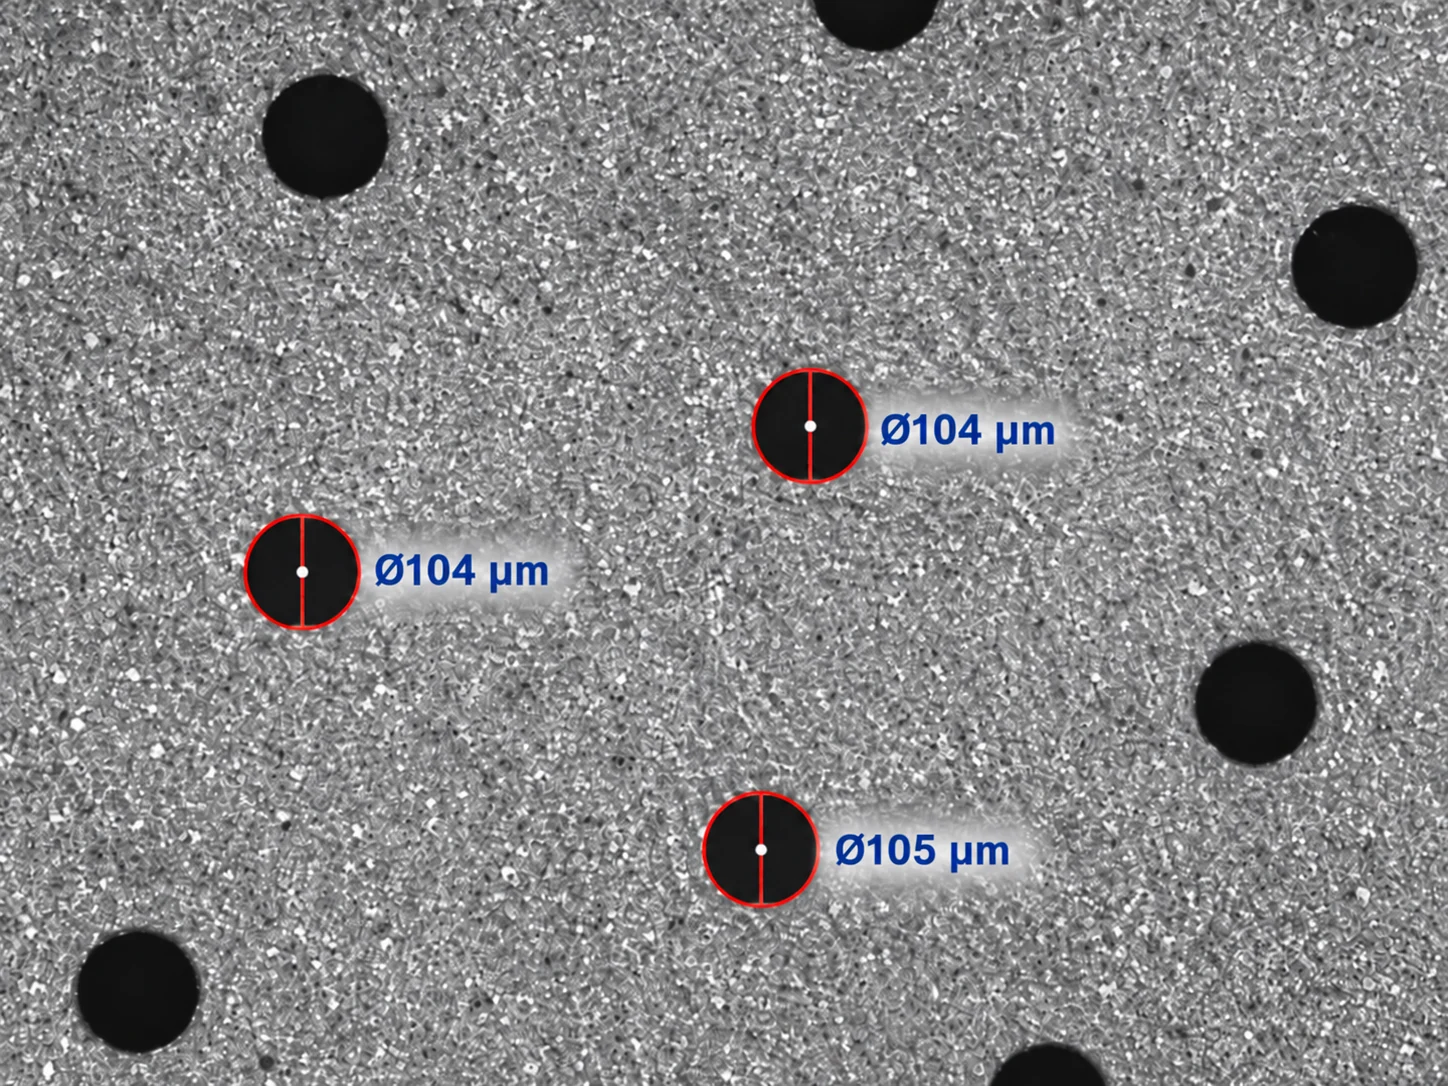
Das Fertigungsergebnis wird unter dem Mikroskop geprüft.

Anhand einer Mikroskopaufnahme aus der Produktion werden Öffnungsgeometrie und Oberflächenbeschaffenheit beurteilt.

Optische Mikroskopaufnahme einer mikroperforierten Metalloberfläche
Mikroskopaufnahme aus der Produktion · repräsentative Prüfansicht

Wenn es für das Projekt relevant ist, kann die relative freie Lochfläche zusätzlich aus der definierten Perforationsgeometrie berechnet werden.

PRÜFMETHODEN

Die Prüfmethode richtet sich nach der technischen Anforderung.

Prüfmethode, Prüfumfang und Akzeptanzkriterien werden anhand der für das Projekt festgelegten technischen Referenz definiert. Diese Referenz kann eine technische Zeichnung, eine definierte Geometrie oder — sofern geeignet — verifizierte Informationen aus einem vorhandenen Bauteil sein.

Merkmal Prüfmethode Prüfphase Prüfergebnis
ØA · Eintritt / Arbeitsseite Stichprobenartige Messung mit einem optischen Mikroskop mit Selbstkalibrierungsfunktion. Probebohrung/Testperforation und Endprüfung Messergebnis
ØB · Austritt / Rückseite Stichprobenartige Messung mit einem optischen Mikroskop mit Selbstkalibrierungsfunktion. Probebohrung/Testperforation und Endprüfung Messergebnis
ØA–ØB Geometrie / Konizität Die Öffnungsgeometrie beider Seiten wird gemeinsam verglichen. Probebohrung/Testperforation und abschließende Prüfung Geometrischer Vergleich
Bohrungsgeometrie Form und Öffnung werden optisch unter dem Mikroskop geprüft. Probebohrung/Testperforation und Endprüfung Optische Prüfung
Lochanordnung / Teilung Je nach technischer Anforderung erfolgt eine optische und geometrische Prüfung. Bei Bedarf während der Fertigung und in der Endprüfung Geometrische Prüfung
Grat / Oberflächenbeschaffenheit Die Oberfläche wird unter dem Mikroskop und durch Sichtprüfung beurteilt. Nach der Reinigung und in der Endprüfung Optische Prüfung / Sichtprüfung
Bauteilform Die Bauteilgeometrie wird mit technischer Zeichnung und Anwendungsanforderung abgeglichen. Nach Formstabilisierung / Korrektur Geometrischer Abgleich
Systemschnittstelle / kritische Maße Kritische Merkmale werden mit technischer Zeichnung oder Referenzbauteil verglichen. Endprüfung Abgleich mit technischer Referenz

Die optische Maßprüfung erfolgt mit einem optischen Mikroskop mit Selbstkalibrierungsfunktion. Vor jedem Bauteil bzw. Auftrag wird die Produktionsmaschine erneut kalibriert, damit die geforderten Bohrungsmaße während der Fertigung kontrolliert bleiben. Je nach Projektanforderung können Prüfergebnisse in technischer Dokumentation bereitgestellt werden.

PRÜFPRINZIPIEN

Der Prüfumfang folgt vier praktischen Grundsätzen.

Prüfung folgt der technischen Referenz

Der anzuwendende Prüfumfang und die Akzeptanzkriterien werden anhand der für das Projekt festgelegten technischen Referenz definiert.

Eine Nennöffnungsweite definiert nicht den gesamten Prüfumfang

Geometrie von Arbeits- und Rückseite, Oberflächenbeschaffenheit, Bauteilform und weitere projektspezifisch kritische Merkmale können ebenfalls Teil des Prüfumfangs sein.

Schnittstelleneignung wird über die relevanten Geometrien geprüft

Die Eignung zur vorhandenen Maschinenschnittstelle kann neben dem Außendurchmesser auch von Zentral-, Rand-, Befestigungs- und Positionierungsgeometrien abhängen.

Der Prüfumfang richtet sich nach der Bauteilstruktur

Perforierte Fläche, Bohrungsanzahl und Verteilung über das Bauteil beeinflussen den Prüfumfang. Mit zunehmender Bohrungsanzahl oder perforierter Fläche kann die Zahl der geprüften Bereiche und Messpunkte erhöht werden. Öffnungsgeometrie und Oberflächenbeschaffenheit werden an unterschiedlichen Bereichen betrachtet, um das Fertigungsergebnis zu beurteilen.

TECHNISCHER KONTAKT

Besprechen Sie Ihre Prüfanforderungen mit uns.

Für den Einstieg können eine Maschinen- oder Systemreferenz beziehungsweise grundlegende Angaben zur Anwendung ausreichen. Ein vorhandenes Bauteil oder eine Zeichnung unterstützt die Bewertung, sofern verfügbar. Den erforderlichen Prüfumfang klären wir gemeinsam.

Hilfreiche Angaben für den Einstieg

  • Anwendungsanforderung
  • Maschinen- / Systemreferenz
  • Vorhandenes Bauteil / Zeichnung — falls verfügbar